Введение
Выход на чрезвычайно прибыльный рынок кофе в одноразовых порциях требует гораздо большего, чем просто закупка высококачественных обжаренных зерен и эстетически привлекательного дизайна упаковки. Переход от небольшой кофейной обжарочной мастерской к производству капсул в промышленных масштабах сопряжен с множеством сложных инженерных задач. Руководители заводов и владельцы брендов должны учитывать строгие требования к свойствам барьерных материалов, динамику потоков при продувке газом и точность дозирования в микрограммах, чтобы обеспечить рентабельность. Один-единственный просчет в планировке производства или технических характеристиках оборудования может привести к резкому росту затрат на отходы, разрыву уплотнений и появлению горького кофе, что необратимо нанесет ущерб репутации вашего бренда. В этом всеобъемлющем техническом руководстве подробно рассмотрены точные физические процессы, необходимые инженерные коммуникации на заводе и формулы расчета совокупной стоимости владения, которые необходимо понять перед проектированием линии по производству кофейных капсул и закупкой оборудования для автоматизации.
Как производятся кофейные капсулы в промышленных масштабах?
Попасть на производственную площадку современного завода по производству кофейных капсул — это совсем не то же самое, что посетить традиционную кофейную фабрику. По сути, это как оказаться в высокоскоростной микроскопической вакуумной «кухне», где каждый механизм участвует в безжалостной гонке со временем и кислородом. В промышленных масштабах производственный процесс превращает сырые, свежеобжаренные кофейные зерна в идеально герметичные капсулы, лишенные кислорода и готовые к распространению по всему миру.
Весь технологический процесс сочетает в себе интенсивную механическую обработку с высокоточной автоматизацией:
Подготовка
Начинка
Смещение
Герметизация
Упаковка в картонные коробки
Необходимый период автономной дегазации
Распространенным заблуждением среди новичков в секторе одноразовых порций является мнение, что после обжарки кофейных зерен их можно сразу же направлять на упаковку. Попытки сократить этот срок противоречат основным химическим законам, лежащим в основе производства кофе. Первым важнейшим этапом является период дегазации вне производственной линии, который проходит в силосах для отстоя задолго до того, как кофе поступает на упаковочное оборудование.
Свежеобжаренный кофе подвергается бурной химической реакции, в ходе которой в течение нескольких дней выделяется огромное количество углекислого газа. Этот процесс «отдыха» можно сравнить с обращением со свежевзболтанной бутылкой газированного напитка. Прежде чем надежно закрутить крышку, необходимо дать внутреннему давлению снизиться, а пузырькам осесть. Если пропустить этап отстаивания и сразу же упаковать свежий кофе в капсулы, запертый углекислый газ будет продолжать расширяться в герметичной среде. Это приводит к сильному раздуванию капсул, что может деформировать чашку, нарушить герметичность или буквально привести к взрыву капсул ещё внутри упаковочного оборудования или во время транспортировки в супермаркет.
Регулирование размера частиц с помощью прецизионного измельчения в линии
После того как бобы полностью выделят газы в силосах, процесс переходит к этапу активной физической обработки продукта на производственном цехе. Промышленные объемы требуют промышленной стабильности качества, поэтому в коммерческих предприятиях используются исключительно высокопроизводительные роликовые мельницы, а не традиционные ножевые системы, установленные непосредственно над упаковочной линией.
Цель здесь заключается в строгом контроле распределения частиц по размеру. Чтобы понять, почему это важно, рассмотрим гидродинамику процесса экстракции при заваривании кофе. Если вода под давлением протекает через слой мелкого однородного песка, она движется равномерно, стабильно извлекая ароматические соединения. Однако если воду пропускают через смесь неравномерных камешков и мелкой пыли, возникает явление, известное как «канализация», при котором вода выбирает путь наименьшего сопротивления, полностью обходя кофе, что приводит к получению слабого и горького напитка. Точное измельчение на линии производства гарантирует, что каждая отдельная капсула будет вести себя предсказуемо при использовании в бытовой кофемашине.
Оценка материалов для изготовления пустых стаканов с точки зрения барьерных свойств и технологичности
Прежде чем запустить кофе в автоматизированную линию, необходимо окончательно определиться с выбором пустых стаканчиков для одноразового использования. Независимо от того, рассматриваете ли вы варианты компостируемых стаканчиков или настраиваете линию премиум-класса производство алюминиевых капсул для кофе В первую очередь, выбор материала является основополагающим условием для всего вашего производства. Это не просто маркетинговое решение, основанное на экологических тенденциях; от него напрямую зависит срок хранения вашего продукта, а также то, насколько бесперебойно будет работать ваше оборудование для разборки стаканчиков без замятий.
| Тип материала | Показатель пропускания кислорода (OTR) | Обрабатываемость и эффективность раскладки |
|---|---|---|
| Алюминий | «Абсолютный барьер» (максимальная эффективность) | Отлично. Плавный процесс распаковки — это стандарт для высокоскоростных автоматизированных линий. |
| Пластики PBT / PP (со слоем EVOH) | Очень низкий (отличный срок хранения) | Хорошо. Требуются высококачественные формы для литья под давлением, чтобы предотвратить деформацию стаканов и погрешности датчиков. |
| Компостируемые материалы / Биопластики | Высокий (требуется вторичная упаковка в пленку с обтяжкой) | Переменная величина. Несоответствия в размерах могут приводить к частым заклиниваниям механизма опускания чашки. |
Несмотря на то что компостируемые и биоразлагаемые стаканчики представляют собой привлекательную экологическую альтернативу, руководители предприятий должны учитывать скрытые эксплуатационные затраты. Высокая проницаемость компостируемых материалов для кислорода означает, что вам придется инвестировать в оборудование для вторичной упаковки, чтобы упаковывать капсулы в внешний пакет, промытый азотом. Кроме того, недорогие пластиковые или биоразлагаемые стаканчики часто имеют микроотклонения в размерах. Подобно тому, как при подаче дешевой бумаги нестандартного размера в высокоскоростной офисный принтер, эти некачественно изготовленные стаканчики будут постоянно застревать в вертикальных механизмах подачи стаканчиков, что приведет к полной остановке всей производственной линии еще до начала процесса розлива.
Освоение процесса точного розлива на производстве
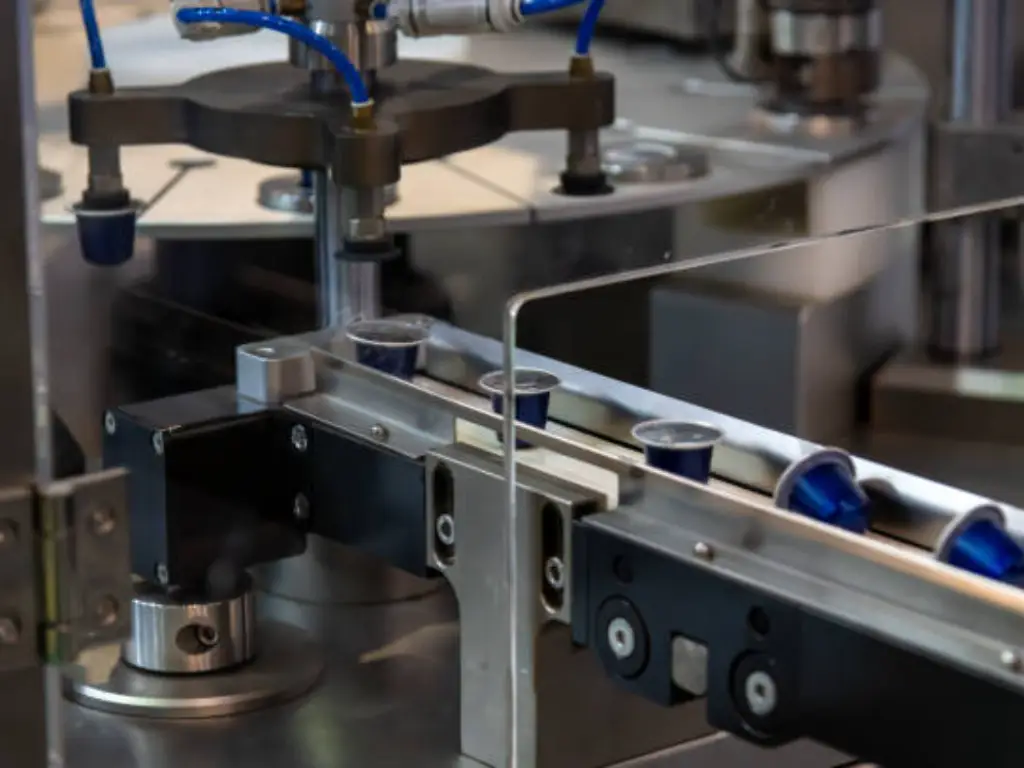
Как только пустые чашки успешно попадают в формы конвейера, они поступают на станцию розлива, которая является «сердцем» производственной линии. Именно в этой зоне теоретический вкусовой профиль кофе сталкивается с суровыми экономическими реалиями заводского производства.
Достижение целевого значения ±0,15 g с помощью сервоприводных шнеков
В массовом производстве кофе точность — это синоним прибыли. Отраслевой стандарт для оборудования высшего класса предписывает, что точность дозирования должна строго контролироваться с погрешностью не более плюс-минус пятнадцать сотых грамма. Для достижения этого требуются современные шнеки с сервоприводом, которые рассчитывают точное усилие вращения, необходимое для дозирования порошка без его неравномерного уплотнения.
Чтобы понять финансовые последствия, рассмотрим скрытые затраты, связанные с переполнением капсул. Предположим, что на вашем предприятии работает производственная линия со скоростью двести капсул в минуту. Если вы используете некачественную шнековую систему, которая постоянно переполняет каждую капсулу всего на полграмма дорогого кофе одного сорта, убытки быстро накапливаются. Всего за один час вы теряете шесть килограммов продукции премиум-класса. За стандартный рабочий месяц стоимость одного только этого потраченного впустую материала с лёгкостью покрыла бы затраты на приобретение нескольких европейских сервомоторов высшего класса. Точное дозирование является ключевым компонентом ваших совокупных затрат на владение оборудованием.
Устранение статического электричества для предотвращения утечек
Даже если ваши сервомоторы обеспечивают идеальную дозировку, физические условия на производственном цехе могут полностью испортить вашу упаковку. Самым разрушительным невидимым врагом на предприятии по упаковке кофе является статическое электричество, возникающее в результате трения при высокоскоростной дозировке с помощью шнека.
Крайне важно понимать, как различные материалы стаканов реагируют на это явление. В случае высокоизолирующих материалов, таких как пластиковые стаканы из ПП или ЭВОХ, статическое электричество заставляет мелкую кофейную пыль вести себя как намагниченные железные опилки, упорно прилипая к верхнему уплотняющему краю. Напротив, алюминиевые капсулы являются отличными проводниками. Если алюминиевые стаканчики проходят по производственной линии, оснащённой надлежащим механическим заземлением, статический заряд безопасно рассеивается в землю. Однако, независимо от материала стаканчика, пыль, поднимающаяся в воздух при падении, по-прежнему требует строгого климат-контроля и стратегического размещения ионизирующих вентиляторов по всей зоне розлива, чтобы предотвратить загрязнение зоны герметичного уплотнения случайными частицами.
Вытеснение кислорода для обеспечения длительного срока хранения
Согласно результатам всестороннего исследования, опубликованного Ассоциацией специального кофе (Specialty Coffee Association), кислород является главным врагом ароматических веществ кофе. Удаление кислорода из герметичной среды — это тот технический барьер, который отделяет производителей капсул премиум-класса от любительских предприятий.
Как в закрытых туннелях происходит эффективное вытеснение кислорода
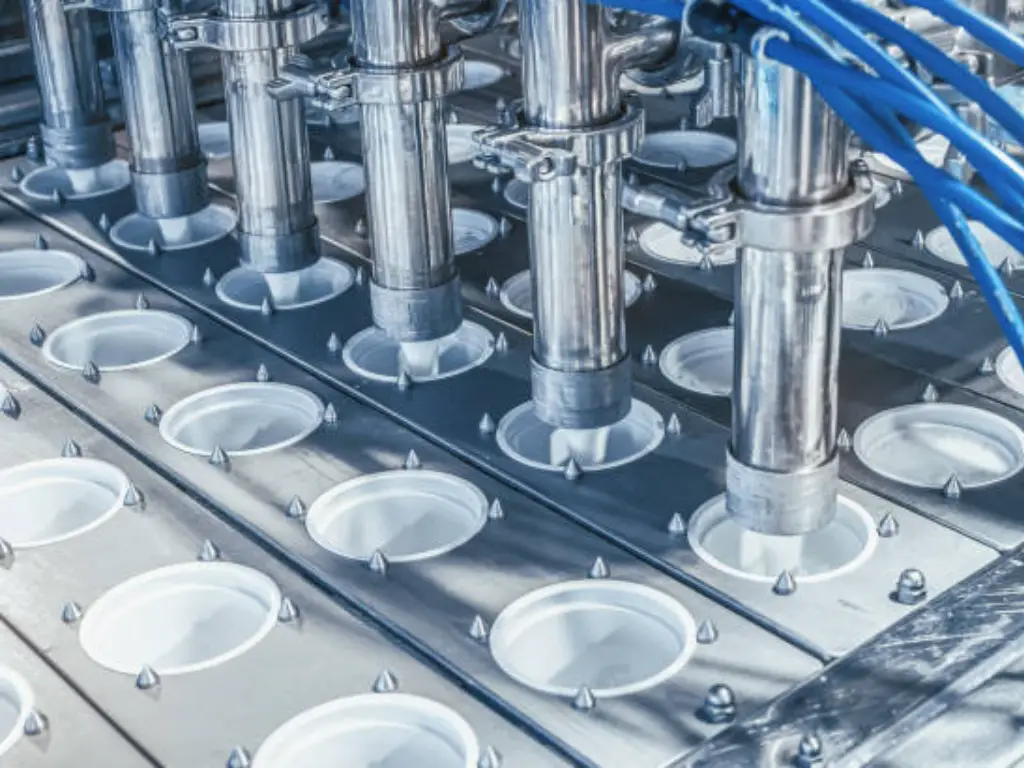
Продувка азотом — это чрезвычайно сложный процесс в области гидродинамики, который не имеет ничего общего с упрощённым представлением о том, что достаточно просто подуть на открытый стакан. В высококачественных упаковочных системах используются герметичные азотные туннели, спроектированные таким образом, чтобы создавать явление, известное как ламинарное течение.
Чтобы наглядно представить себе этот процесс, представьте, что вы пытаетесь опорожнить стакан, наполненный грязной водой. Если просто вылить в него ведро чистой воды, возникнет турбулентное течение, в результате чего чистая и грязная вода смешаются. Именно так работают недорогие упаковочные машины. Чтобы успешно вытеснить кислород, необходимо подавать равномерный, контролируемый поток тяжелого азота снизу вверх, позволяя ему плавно вытеснять более легкий кислород из капсулы, не выдувая при этом хрупкий слой кофе из чашки.
Достижение труднодостижимого стандарта по остаточному кислороду 1%
Абсолютным «золотым стандартом» для кофейных капсул с действительно длительным сроком хранения является поддержание уровня остаточного кислорода на безопасном уровне ниже одного процента. К сожалению, производители низшего уровня в упаковочной отрасли часто прибегают к хитрому обману, путая чистоту исходного газа с конечным содержанием кислорода в чашке. Многие производители с гордостью заявляют, что их заводские газогенераторы обеспечивают азот высокой чистоты, но при этом совершенно не измеряют количество кислорода, запертого глубоко внутри пористой структуры самого молотого кофе после завершения процесса герметизации.
Преодоление технического барьера с помощью SANEU
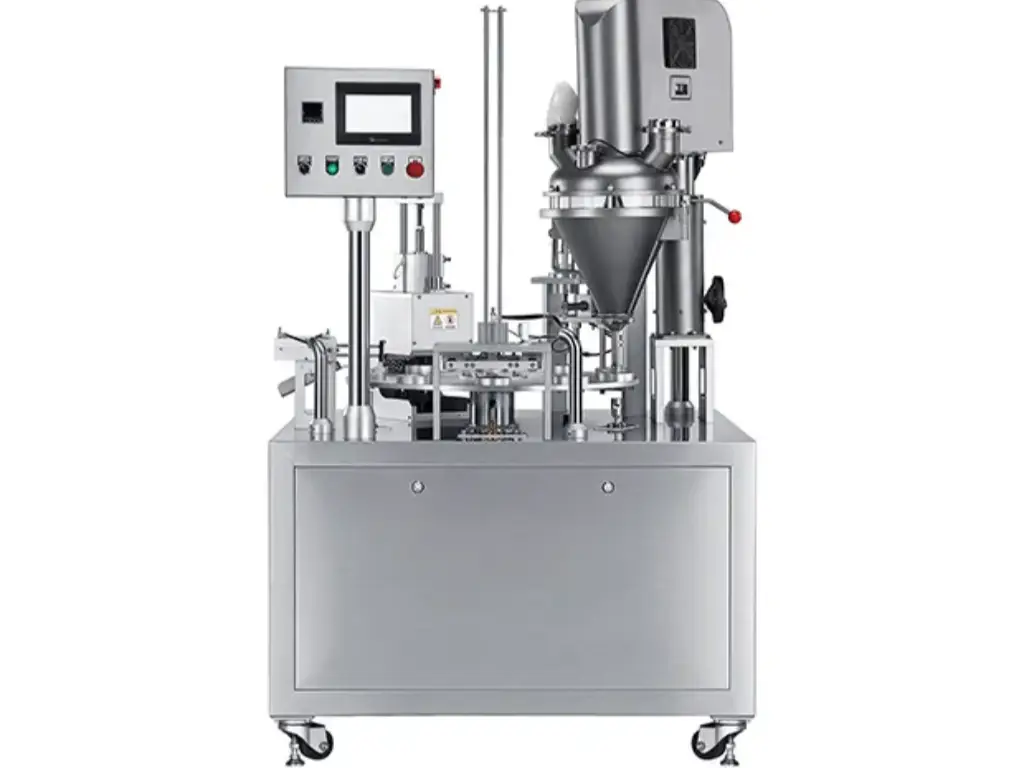
Чтобы по-настоящему решить проблему остаточного кислорода, руководители предприятий должны требовать оборудование, которое обеспечивает не только подачу газа, но и его удержание. Несмотря на то что генератор PSA на вашем предприятии может поставлять газ чистотой 99,9%, только системы упаковки высшего класса способны идеально удерживать его внутри капсулы. Машины для упаковки кофейных капсул SANEU используют передовую технологию ротационной инжекции азота в сочетании с безупречным контролем ламинарного потока. Это гарантирует, что остаточный кислород, скрытый глубоко в кофейном слое, будет активно подавлен до уровня ниже 1%. Кроме того, компания SANEU проверяет этот критически важный показатель с помощью строгого испытательного оборудования Oxybady немецкого производства непосредственно на сборочной линии. Такой бескомпромиссный уровень герметичности гарантирует, что ваши капсулы будут сохранять яркий аромат, как в день обжарки, даже после нескольких месяцев транспортировки по всему миру.
Выбор между технологиями термической и ультразвуковой сварки
После дозирования кофе и удаления кислорода процесс герметизации служит вашей последней линией защиты от загрязнения из атмосферы. Инженерный подход, который вы здесь применяете, полностью определяется физическими свойствами материалов крышки и пустой чашки, которые вы оценили ранее.
Термосварка по-прежнему остается доминирующим отраслевым стандартом, особенно при использовании алюминиевых капсул и фольгированных крышек. Эта технология основана на «железном треугольнике» параметров, допускающих никаких компромиссов. Распространенным заблуждением является мнение, что из-за чрезмерного нагрева в алюминиевой крышке прогорает отверстие. На самом деле температура плавления алюминия превышает шестьсот градусов по Цельсию. Если температура упаковочной машины выходит из-под контроля, это приводит к чрезмерному плавлению и разрушению тонкого термозапечатывающего лака, нанесенного на нижнюю поверхность фольги. Такое разрушение вызывает образование пузырей, нарушает целостность барьерного слоя или оставляет липкий осадок, прилипающий к нагревательной матрице.
Миллисекунды определяют качество склеивания. Время выдержки должно идеально совпадать со скоростью цикла автоматизированной вращательной или линейной линии.
Точность имеет решающее значение. Внутренние термопары должны обеспечивать абсолютную точность в пределах ±1 °C, чтобы предотвратить разрушение лакового покрытия термосварного шва.
Даже механическое распределение по всей поверхности кристалла обеспечивает равномерное прилегание фольги к жесткому краю чашки без микрозазоров.
Ультразвуковая сварка, напротив, представляет собой высокотехнологичную альтернативу, которая в основном применяется для нетканых фильтрующих материалов или определенных видов компостируемых пластиковых пленок. Вместо использования внешних нагревательных элементов эта технология применяет сверхвысокочастотные колебания для создания интенсивного локального трения между двумя материалами, что действует как молекулярная «холодная сварка». Основным преимуществом ультразвуковой технологии является её чистота; она способна успешно проникать в материалы и соединять их, даже если край капсулы загрязнён случайно попавшим кофейным порошком.
Покупка оборудования: от стартовых комплектов до полностью автоматизированных линий
Расширение производственных мощностей требует жесткой и реалистичной оценки как бюджета капитальных вложений, так и фактического состояния инфраструктуры вашего завода. Решения о закупках должны строго соответствовать вашим текущим каналам сбыта и при этом оставлять пространство для устойчивого роста, не приводя к образованию значительных избыточных производственных мощностей.
Согласование суточной мощности с вашим бюджетом
При анализе технических паспортов оборудования крайне важно учитывать показатель общей эффективности оборудования. Теоретическая максимальная производительность, указанная в брошюре, редко достигается в реальных условиях рабочей смены из-за загрузки материалами, профилактического технического обслуживания и незначительных настроек датчиков. Специалисты по планированию производства должны рассчитывать фактическую суточную производительность, исходя из стандартной восьмичасовой смены.
| Архитектура машины | Диапазон бюджета (долл. США) | Номинальная производительность (в CPM и оценка сменной производительности) | Идеальный этап развития бизнеса |
|---|---|---|---|
| Настольные / Встроенные ротационные системы | $3 000 – $15 000 | 35–50 CPM (около 20 000 капсул за 8-часовую смену) | Стартапы, небольшие кофейные фабрики и тестирование на рынке. |
| Среднемощные высокоскоростные ротационные / компактные линейные | $40 000 – $80 000 | 100–150 CPM (примерно 45 000–65 000 капсул за 8-часовую смену) | Развитие компаний, занимающихся контрактной упаковкой, и расширение деятельности средних кофейных фабрик. |
| Высокопрочные многополосные линейные линии | $150,000+ | 200–800+ CPM (около 90 000+ капсул за 8-часовую смену) | Устоявшиеся бренды и масштабирование производства в промышленных объемах. |
Оптимизация совокупной стоимости владения (TCO) с помощью SANEU
В сфере закупок тяжелой техники в сегменте B2B сосредоточиваться исключительно на первоначальной цене, указанной на ценнике, — это серьезной ошибкой. Долгосрочная рентабельность определяется совокупной стоимостью владения. Благодаря надежной собственной производственной экосистеме компания SANEU оснащает всю свою линейку оборудования электрокомпонентами мирового класса от Siemens, Schneider и Omron. Сокращая потери, связанные с утечками, на 0,5% и устраняя длительные внеплановые простои, системы SANEU позволяют производителям окупить разницу в цене по сравнению с дорогостоящими европейскими аналогами уже в течение первых четырнадцати месяцев эксплуатации. Поскольку простои оборудования приводят к огромным денежным потерям для международных покупателей, SANEU устраняет проблемы, связанные с международными поставками, предлагая двухлетнюю гарантию в сочетании с доступностью запасных частей на местном рынке и соглашениями о международной экспресс-доставке DHL в течение 48 часов. Недавно компания продемонстрировала надежность своей цепочки поставок, помогая предприятию в Нью-Йорке восстановить работу после катастрофического сбоя, произошедшего утром в канун Дня благодарения. Именно такая промышленная надежность необходима для глобального расширения бизнеса.
Не забывайте о скрытых инженерных сетях завода (воздух, азот, климат-контроль)
Серьезной ошибкой, которую допускают многие проектировщики объектов, является выделение всего капитального бюджета на основное оборудование автоматизации при полном игнорировании необходимой инфраструктуры предприятия. Ваш машина для производства кофейных капсул — это всего лишь двигатель вашего спортивного автомобиля; для его бесперебойной работы на высоких скоростях требуется дорогая и высокотехнологичная топливная система.
Чтобы пневматические цилиндры и манипуляторы работали на высоких скоростях без задержек, ваше предприятие должно быть оснащено высококачественными безмасляными винтовыми воздушными компрессорами, способными обеспечивать исключительно стабильное давление воздуха в диапазоне от 0,6 и 0,8 МПа. Если давление воздуха в системе снизится или будет колебаться, пневматические узлы начнут срабатывать с задержкой, что приведет к заклиниванию всей линии или сработке систем аварийного отключения.
Кроме того, для обеспечения строгих параметров остаточного содержания кислорода, о которых говорилось ранее, требуется установка высокопроизводительного генератора азота по технологии PSA, гарантирующего выход газа с чистотой 99,9% или 99,99% при стабильно высоком расходе.
Завершение процесса с помощью встроенного контроля веса и упаковки в картонные коробки
Современные линии по упаковке капсул полностью отказались от устаревшей практики ручных выборочных проверок. Сегодня контроль качества осуществляется бесперебойно благодаря стопроцентно автоматизированному динамическому контрольному взвешиванию и интеграции с линией вторичной упаковки.
По мере того как только что запечатанные капсулы выходят из зоны охлаждения, они сразу же проходят через высокочувствительные динамические весовые контроллеры. Каждая капсула взвешивается в процессе непрерывного движения по конвейерной ленте. Если современные датчики обнаруживают, что вес капсулы выходит за пределы установленного допуска, высокоскоростные пневматические механизмы отбраковки мгновенно ударяют по бракованной капсуле, отбрасывая её в контейнер для брака, прежде чем она успеет продвинуться дальше по линии. Проверенные капсулы без дефектов затем плавно поступают в автоматические машины для упаковки в картонные коробки, где роботы группируют их, помещают в розничные коробки и запечатывают, готовя к укладке на поддоны и отправке по всему миру.
Заключение
Освоение промышленного производства кофейных капсул — это сложный процесс, требующий баланса между гидродинамикой, механической точностью и тщательными расчетами совокупной стоимости владения. От понимания серьезных последствий пропуска этапа дегазации вне производственной линии до инвестиций в подходящие безмасляные компрессоры и генераторы азота высокой чистоты — каждое инженерное решение напрямую сказывается на вашей чистой прибыли. Нахождение надежного партнера по поставке оборудования, который предоставляет прозрачные высококачественные электрические компоненты наряду с оперативной глобальной технической поддержкой и логистикой запасных частей, является лучшей защитой от катастрофических простоев. Применяя строгие оценки материалов и стратегии планирования производственных мощностей, изложенные в данном руководстве, руководители заводов могут с уверенностью создавать отказоустойчивую производственную линию, которая сохраняет как тонкий вкусовой профиль кофе, так и долгосрочную прибыльность бренда.

 English
 Spanish
 Arabic
 Russian