Что такое упаковочная машина для палочек и как она работает
Разорвите пакетик с растворимым кофе, электролитной смесью или коллагеновым порошком — и вы увидите результат работы машины для упаковки в пакетики: узкий одноразовый пакетик, запечатанный сзади и с надрезами на обоих концах. Это один из самых быстрорастущих форматов в сфере продуктов питания и пищевых добавок, а машины, которые его производят, гораздо более стандартизированы, чем ожидают большинство покупателей, приобретающих их впервые.
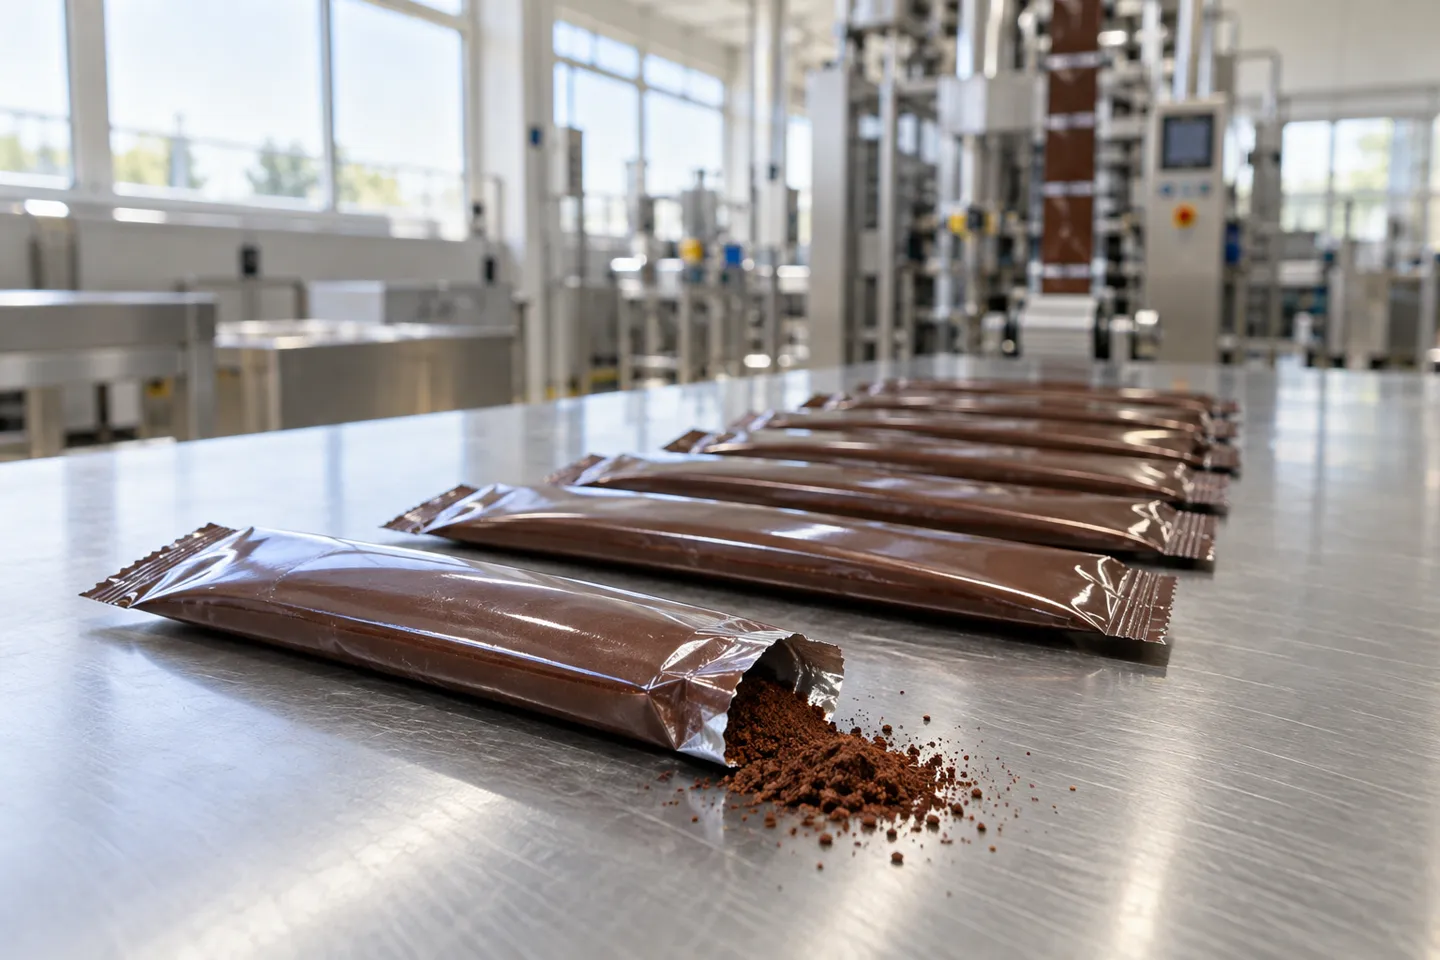
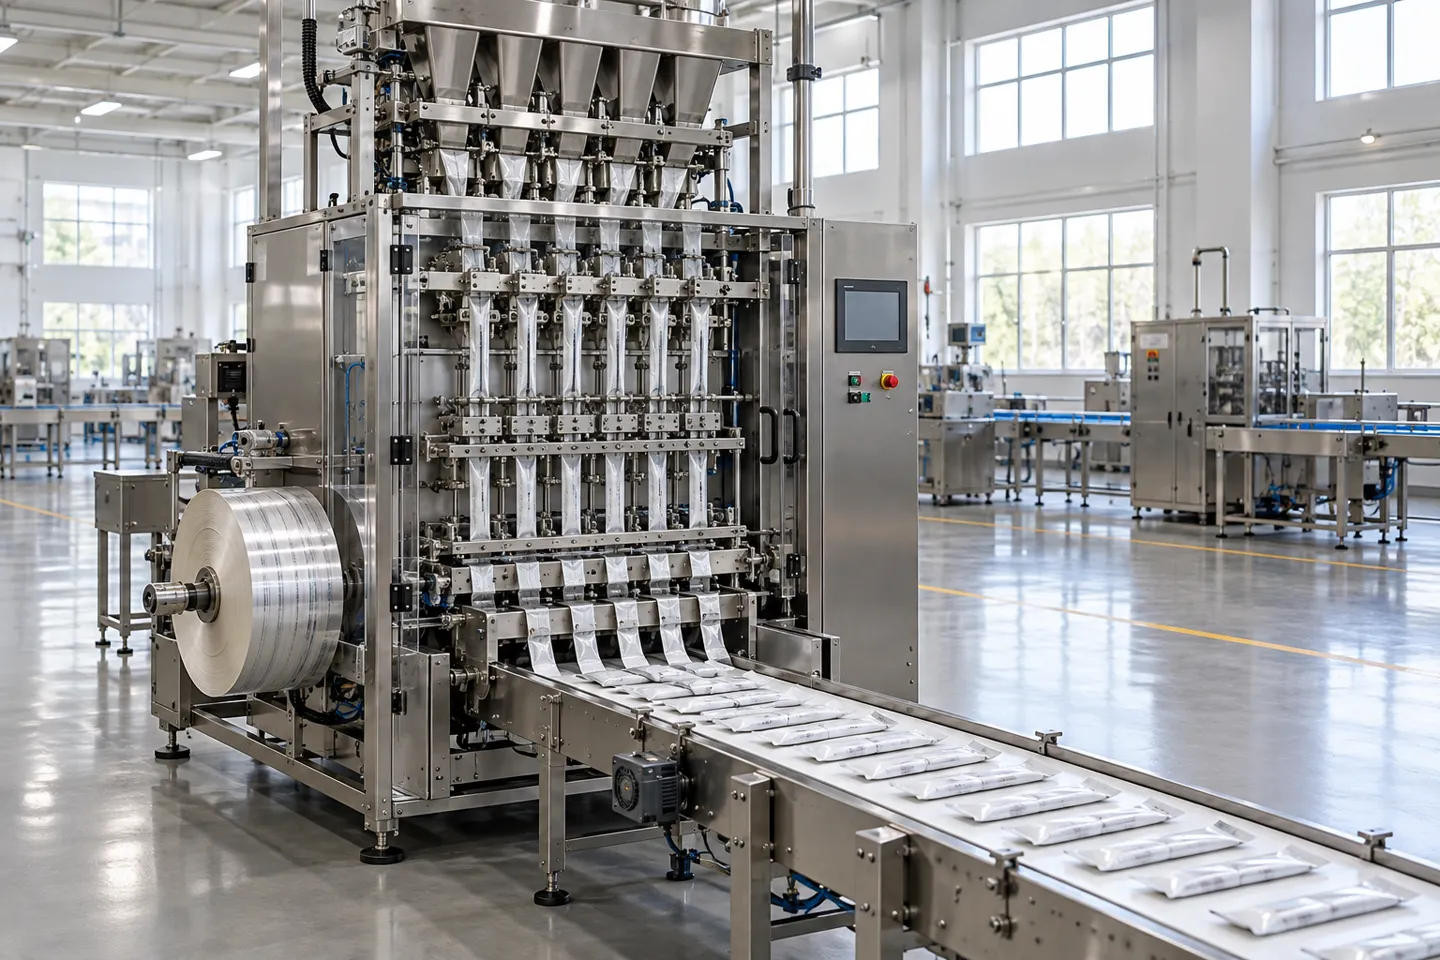
Машина для упаковки в палочки (также известная как машина для производства «стик-паков») представляет собой вертикальную машину типа «формирование-наполнение-запечатывание», которая разматывает пленку с катушки, складывает её в несколько узких трубочек, идущих рядом, наполняет каждую трубочку отмеренной дозой, запечатывает её и разрезает готовые палочки на отдельные части. Одно уточнение, прежде чем поисковый шум возьмёт верх: упаковка сырных палочек (сыр в нитках) осуществляется на оборудовании для потоковой упаковки, а машины для подсчёта ароматических палочек лишь частично пересекаются с этой категорией. Всё, о чём пойдёт речь ниже, касается палочек с порошком, гранулами, жидкостью и пастой, используемых в кофейной промышленности, производстве пищевых добавок, общественном питании и бытовой химии.
Процесс осуществляется за один вертикальный проход. Пленка разматывается и складывается в столько трубочек, сколько линий имеет машина. Каждая линия заполняется синхронно, поэтому восьмилинейная машина изготавливает восемь палочек за один цикл. Зажимные губки одновременно запечатывают нижнюю часть одной палочки и верхнюю часть следующей. Датчик регистрационных меток считывает напечатанную регистрационную метку, благодаря чему режущий механизм проходит между палочками, а не через логотип.
От киноленты до готовой палочки
Разворачивание и натяжение пленки
Сложить и запечатать сзади, распределив по параллельным рядам
Дозирование в каждую линию (шнек, чашка, весовой дозатор или насос)
Запечатайте челюсти, сомкнув верхнюю и нижнюю части палочки
Разметка и вырез глазного отверстия
Готовые одноразовые стики поступают на конвейер
Одно и то же семейство машин охватывает четыре состояния сырья, с которыми фактически сталкиваются покупатели. Преобладают порошки: растворимый кофе, электролитные и энергетические смеси, коллагеновые и протеиновые порошки, сухое молоко, специи. За ними следуют гранулы: сахар, подсластители, семена, чай. Остальную часть составляют жидкости и пасты: мед, жидкие подсластители, кетчуп, соус чили, косметические сыворотки. Отличаются они не конструкцией корпуса оборудования, а установленной на нём системой дозирования, которая является самым важным фактором при выборе технических характеристик и которой ниже посвящён отдельный раздел.
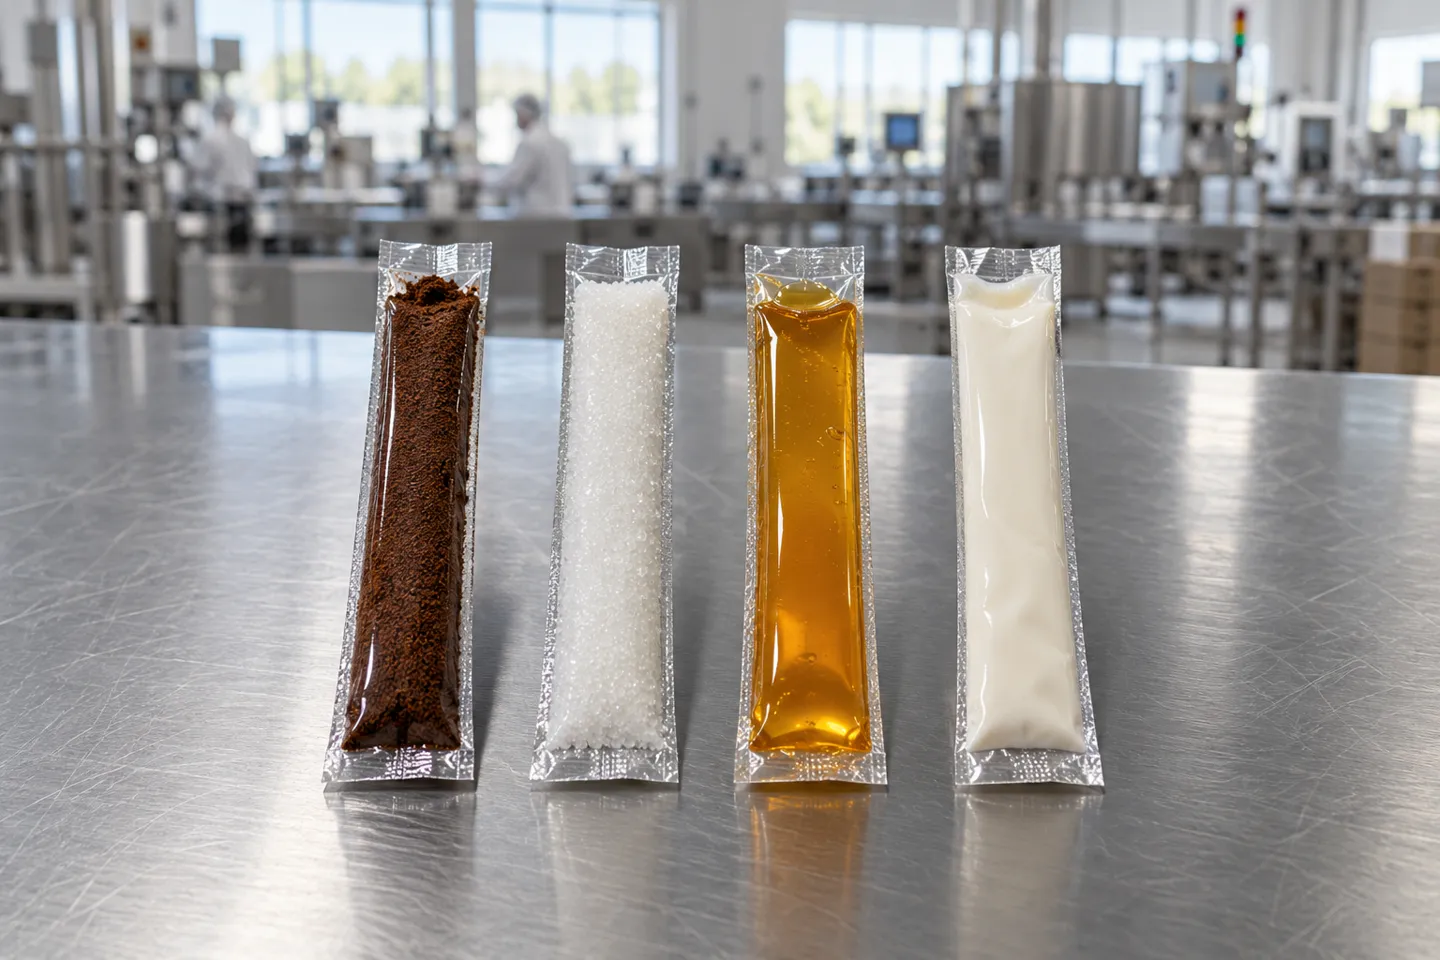
С точки зрения формата, упаковка типа «стик-пак» жертвует шириной в пользу длины. По сравнению с большинством четырехсторонних саше, для изготовления одной порции в упаковке типа «стик-пак» используется примерно на 30% меньше пленки, поэтому бренды, переходящие с саше на этот формат, отмечают сокращение расходов на пленку. Однако у этого формата есть реальные ограничения: стик-паки вмещают небольшие дозы, они не стоят на полке и не подходят, если вашему продукту требуется упаковка с возможностью повторного закрытия или крупноформатная упаковка. Эти задачи относятся к более широкому семейству машин VFFS для производства подушкообразных и мешков с боковыми складками — это отдельная категория, которая лишь частично пересекается с данной.
В связи с этим возникает вопрос, с которым рано или поздно сталкивается каждый бренд: сколько на самом деле стоит изготовление палочек — вручную, с помощью стороннего производителя или на собственном оборудовании?
Ручной труд, услуги копакера или собственное оборудование: где проходит граница рентабельности
Существует три способа нанесения продукта на палочки. Выбор подходящего способа зависит от объема партии, трудозатрат, требований к качеству, а также от частоты смены продукта или макета.
Где заканчивается ручная упаковка
Ручное розливное производство может помочь в тестировании нового продукта, но по мере роста объема заказов его становится сложно контролировать. Отслеживайте трудозатраты в минутах на каждую партию, отклонения в дозировке, бракованные упаковки и время проверки. Эти количественные показатели затрат помогут вам определить, когда стоит запросить предложение у стороннего производителя или рассмотреть возможность внедрения автоматизированной линии.
Почему цены копакеров растут с увеличением объема заказов
Компании, занимающиеся контрактной упаковкой, зачастую обслуживают нескольких заказчиков и переключаются между различными продуктами и форматами. По данным PMMI, гибкость и быстрая переналадка являются основными требованиями к контрактной упаковке, поскольку тиражи зачастую небольшие (PMMI, 2025). При небольшом тираже затраты на настройку оборудования, очистку, отходы пленки и рабочую силу распределяются на меньшее количество упаковок. Запрашивайте ценовые предложения с учетом планируемых вами объемов партий и попросите каждого поставщика выделить в счете отдельные статьи расходов: настройку оборудования, материалы, розлив, контроль качества и хранение.
Таким образом, этот критерий касается не только цены, но и контроля. Копакер контролирует график и план переналадки оборудования. Если задержки с запуском производства или минимальные объемы заказов приводят к существенным затратам, сравните условия владения, используя ваши фактические коммерческие предложения.
Сколько на самом деле обходится владение машиной
Стоимость владения линией не ограничивается только стоимостью самого оборудования: в расчет входят также пленка, дозирующее оборудование, затраты на персонал, техническое обслуживание, брак, коммунальные расходы, занимаемая площадь и финансирование. Сравните предложения по полным линиям с одинаковым количеством линий, продукцией, типом пленки и условиями приемки.
Три способа изготовления готовой упаковки в форме палочки
| Маршрут | Расходы, подлежащие учету | Практический минимум | Что вы можете контролировать | В чём заключается его недостаток |
|---|---|---|---|---|
| Ручная упаковка | Трудозатраты, контроль качества, брак и оборудование | Определите свои ограничения по трудозатратам и качеству | Состав и сроки высвобождения | Результаты и согласованность |
| Контрактный упаковщик | Указанная цена за единицу, монтаж, материалы, доставка и хранение | Минимальный объем заказа для конкретного поставщика | Технические характеристики продукта и сроки выполнения заказа | Минимальный объем заказа и доступные слоты |
| Собственный компьютер | Капитал, пленка, рабочая сила, расходы на техническое обслуживание и лом | Определяется экономикой перехода | График, изменения формата и новые артикулы | Низкая загрузка увеличивает удельную себестоимость |
Рассчитайте пороговое значение на основе фактических предложений поставщиков и вашего ожидаемого месячного объема. Разделите общую месячную стоимость владения на количество готовой продукции, включая простои и брак, а затем сравните этот показатель со стоимостью услуг копакера с доставкой на место при том же объеме. Повторите сравнение для сценариев с более низким и более высоким спросом, прежде чем вкладывать капитал.
Сравните три варианта затрат
Низкий
текущий спрос
База
планируемый объем
Высокий
вариант роста
Во всех случаях следует использовать один и тот же продукт, технические характеристики пленки и определение единицы реализации.
Как только расчеты показывают, что “стоит приобрести собственную машину”, следующее решение заключается в том, какую именно выбрать, а ключевым параметром, определяющим все остальное, является количество линий.
Количество полос: характеристика, определяющая масштаб
Количество линий — это количество палочек, которые машина обрабатывает за один цикл; именно этот показатель определяет как ценовой класс машины, так и максимальную производительность вашей линии. Однолинейная машина формирует одну трубочку; многолинейная машина формирует несколько трубочек рядом друг с другом и заполняет их одновременно.
Расчет производительности вытекает напрямую: количество палочек в минуту равно количеству линий, умноженному на количество циклов в минуту. Машина средней скорости проходит по каждому каналу 30–45 циклов в минуту, поэтому восемь каналов обеспечивают примерно 240–360 палочек в минуту при номинальной скорости. Спросите у каждого поставщика, какое именно число он указывает, поскольку в отрасли свободно смешиваются единицы измерения: одни указывают количество циклов в минуту на один канал, другие — общее количество палочек в минуту по всем каналам, и покупатель, сравнивающий эти два показателя без пересчёта, переоценивает одну машину или недооценивает другую в восемь раз.
Сам рынок подразделяется на сегменты, каждый из которых выполняет свою особую экономическую роль:
Участки дорог и их экономическая роль
| Сегмент | Типичная должность | Реальность на выходе | Где это не подходит |
|---|---|---|---|
| Однополосная дорога | Партии для научно-исследовательских и опытно-конструкторских работ и пилотные партии | менее 10 миллионов единиц в год (Разведка Мордора, 2026) | производственный объем |
| 1–3 полосы движения | запуск производства, первые коммерческие партии | сотни палочек в минуту | конкурентоспособные удельные затраты при больших объемах |
| 4–10 полос движения | массовое производство продуктов питания, пищевых добавок и кофе | 44,47% рыночной выручки в 2025 году (Разведка Мордора, 2026) | нишевая деятельность или научно-исследовательские и опытно-конструкторские работы |
| 11–20 полос движения | массовое производство на едином рынке | до 1 600 палочек в минуту, прогнозируемый среднегодовой темп роста (CAGR) по данным 6.37% до 2031 года (Разведка Мордора, 2026) | товары, на которые не существует спроса в миллиарды единиц |
| Более 20 полос движения | шкала цен на сахар и кофе | Объемы продаж в миллиарды единиц позволяют амортизировать капитал | что-нибудь ещё |
В 2025 году на долю систем с четырьмя–десятью линиями производства пришлось 44,47% мировой выручки рынка упаковок типа «стик-пак», что делает середину «лестницы» линий производства центром тяжести рынка, а не его краю.
44.47%
В 2025 году объем мирового рынка упаковок типа «стик-пак» будет составлять 4–10 линий
Источник: Mordor Intelligence, отчет «Рынок упаковки в форме палочек», 2026 г.
Средний цех может подойти развивающимся брендам, если многолинейная машина соответствует их требованиям к размеру партии и времени переналадки. Шестилинейная машина со скоростью 35 циклов в минуту производит около 210 палочек в минуту, или примерно 12 600 палочек в час, что в несколько раз превышает суточный объем производства большинства развивающихся брендов.
На обоих концах этой шкалы имеются предостережения. Однолинейное оборудование предназначено для НИОКР и объемов производства менее 10 миллионов единиц в год; приобретение такого оборудования в качестве производственной линии означает, что оно станет недостаточным уже через год-два после начала реального роста. Оборудование с более чем 20 линиями ограничивается производством массовых товаров, таких как сахар и кофе, где объемы в миллиарды единиц позволяют окупить вложения; приобретение оборудования этого класса для производства добавок или кофейных брендов приводит к финансированию простаивающих производственных мощностей (Разведка Мордора, 2026 г.). Сегмент «11–20 полос», демонстрирующий самые высокие темпы роста с прогнозируемым среднегодовым темпом роста (CAGR) на уровне 6,371 TP3T, подходит для брендов, ассортимент которых сконцентрирован вокруг одного или двух SKU с высоким объемом продаж.
Количество линий определяет масштаб производства. Однако оно не дает ответа на вопрос, сможет ли оборудование вообще обрабатывать вашу продукцию, и именно в этом заключается основная причина ошибок при закупке.
Отправьте компании Saneu информацию о желаемом объеме и технические характеристики пленки, и наши инженеры рассчитают необходимое количество линий для вашей партии и проведут бесплатное тестирование образца вашей продукции, прежде чем вы получите коммерческое предложение.
Получить рекомендацию по количеству полос движенияСоответствие технических характеристик вашему продукту и причины сбоев в настройках
Две машины с одинаковым количеством линий могут вести себя совершенно по-разному при работе с вашей продукцией, поскольку рама составляет лишь половину машины. Другая половина — это дозирующая система, механизм подачи пленки и конструкция уплотнительной системы, и каждая из этих частей подвержена характерным неисправностям, которые проявляются уже после установки, а не отражаются в коммерческом предложении.
Подберите систему дозирования в соответствии с вашим материалом
Порошки дозируются с помощью шнековых дозаторов с сервоприводом, которые обеспечивают дозирование за счет вращения шнека и сохраняют точность в течение длительных циклов работы, поскольку шнек приводится в движение сервоприводом, а не двигателем с муфтой сцепления. Гранулы дозируются с помощью объемных мерных стаканов или многоголовочных весовых дозаторов: мерные стаканы используются для сыпучих продуктов, таких как сахар и соль, а весовые дозаторы — для смешанных или хрупких гранул, когда точность веса отдельной дозы имеет коммерческое значение. Жидкости и пасты дозируются с помощью насосов, и выбор насоса зависит от вязкости: перистальтические насосы — для жидких продуктов, требующих соблюдения санитарных норм; поршневые насосы — для более густых соусов и меда; керамические насосы — в случаях, когда абразивность или химическая совместимость исключают контакт с металлом.
Все эти дозирующие узлы совместимы с одним и тем же семейством оборудования, благодаря чему дозирование превращается из разового выбора в универсальную возможность: линия, приобретенная для производства кофейного порошка, может быть впоследствии оснащена насосным узлом при запуске производства медовых палочек. Уточните у каждого поставщика, что замена дозирующего узла является стандартной процедурой, предусмотренной в документации по их оборудованию, а не индивидуальным инженерным проектом.
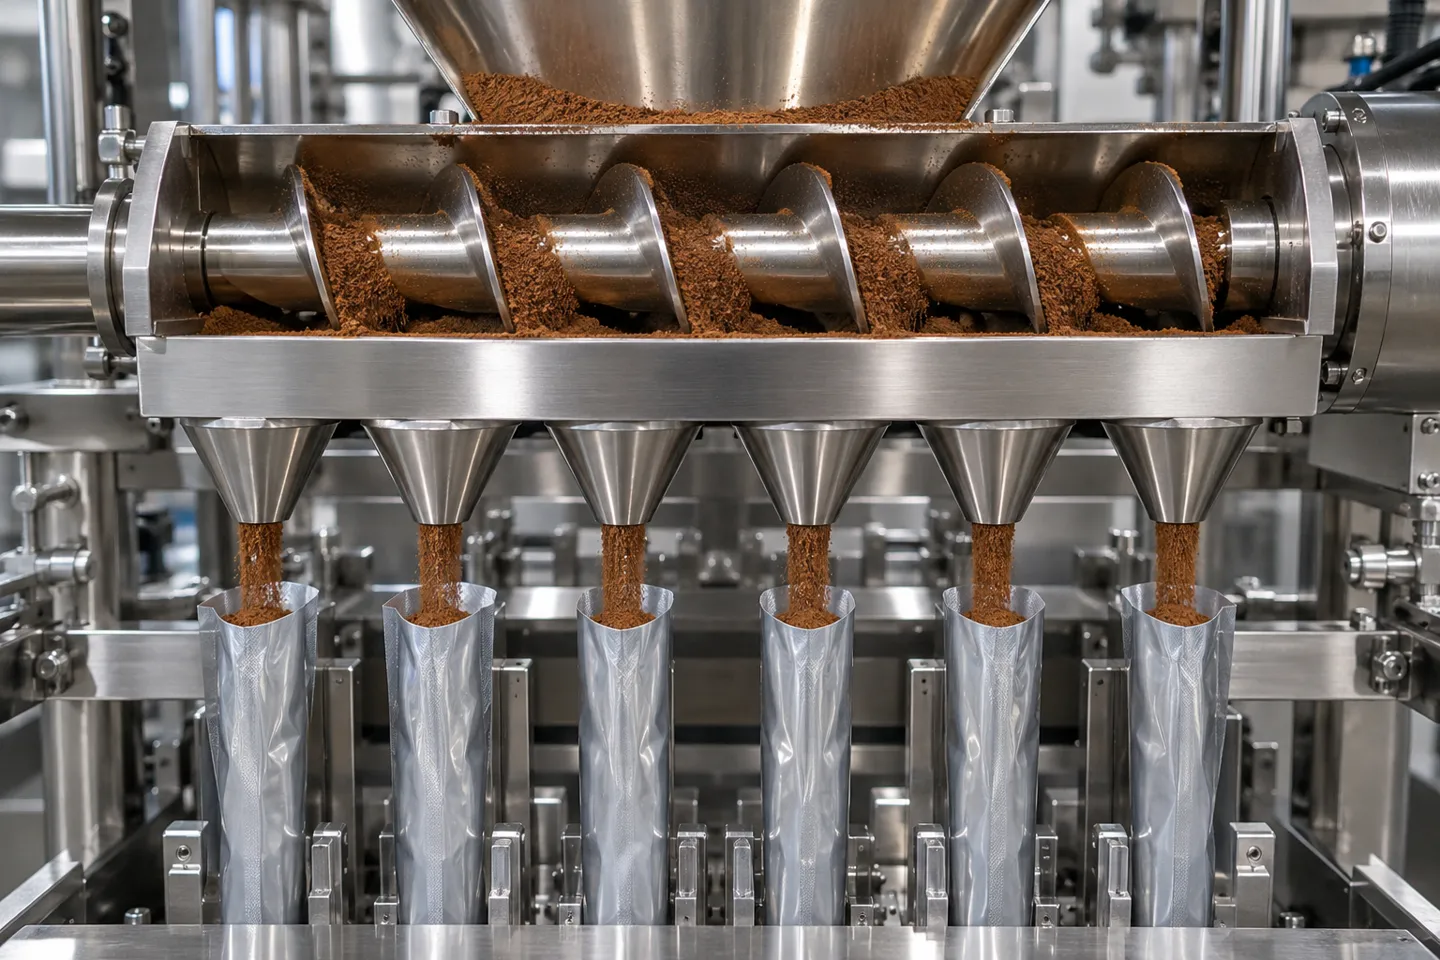
Ширина пленки, форма пакетиков и варианты резки
Ширина пленки определяет, какая рама машины подходит для вашей палочки. Производственные рамы подразделяются на классы в зависимости от максимальной ширины пленки: 520 мм, 720 мм, 820 мм, 960 мм и 1 200 мм, причем класс ограничивает как количество линий, так и ширину пакетика. Длина готовых палочек на рынке составляет 45–180 мм, а ширина — 17–120 мм: узкие рамы производят палочки шириной 17–55 мм, средние — до 80 мм, а рамы класса 1 200 мм — до 120 мм. Толщина пленки в диапазоне от 0,06 до 0,10 мм подходит для большинства одноразовых ламинатов; за пределами этого диапазона характеристики сварки и транспортировки изменяются настолько, что требуется переналадка оборудования.
Возможности резки и отрыва имеют для владельцев брендов большее значение, чем они предполагают. Лезвия разрезают палочки ровно, зигзагом, с закругленными краями или непрерывными соединенными полосками, а для отрыва по надрезу требуется специальная поддержка оборудования, которая предусмотрена не во всех конфигурациях, поэтому покупателям, которым нужна функция отрыва по надрезу, следует уточнить её наличие при оформлении заказа, а не обнаруживать её отсутствие уже на этапе установки.
Машины для производства упаковок типа «стик-пак» серии SN компании SANEU охватывают весь этот диапазон в рамках одной линии: ширина пленки от 520 до 1 200 мм, от четырёх до десяти линий в стандартной комплектации, а на более широких рамах 820 и 1 200 — двенадцать линий. Дозирование подбирается с учётом особенностей материала с помощью сервоприводного шнека, объёмного дозатора, весового дозатора или насосных агрегатов, а также предусматривает независимые температурные зоны и автоматическую коррекцию ориентиров. Мы публикуем диапазон ширины саше, диапазон толщины плёнки и количество линий для каждой модели на её технические характеристики, чтобы вы могли самостоятельно определить, подходит ли тот или иной кадр для вашего фильма, прежде чем запрашивать расценки.
Типы отказов и приемочные испытания, позволяющие их выявить
Каждая из приведённых выше конфигураций приводит к известному сбою, и для каждого такого сбоя предусмотрена приёмная проверка, которая выявляет его до того, как он приведёт к потере целой производственной недели. Приведённая ниже матрица является основной частью данного раздела:
Настройка, режимы отказа и приемочная проверка
| Где это происходит | Необходимая конфигурация | Типичная неисправность | Приемочная проверка перед подписанием акта |
|---|---|---|---|
| Наполнение порошком | сервошнек | изменение дозы при длительной работе вследствие уплотнения продукта | взвешивать образцы в начале, в середине и в конце смены и сравнивать их с заданным весом наполнения |
| Жидкая и пастообразная начинка | перистальтический, поршневой или керамический насос | капание после отключения, прилипание продукта к стенкам трубки | провести первую и последнюю заправку партии и осмотреть форсунки и внутреннюю поверхность трубок |
| Герметизация | независимые температурные зоны | на одну зону ниже заданного значения, что приводит к появлению негерметичностей или образованию складок на уплотнителях | убедиться, что каждая зона удерживает заданное значение при рабочей скорости, а затем провести испытание под давлением готовых стержней |
| Перемещение пленки | вытяжка пленки с сервоприводом и датчиком ориентационных меток | смещение регистрации печати после сращивания пленки | вызвать срабатывание сплиса во время тестовых прогонов и понаблюдать, как система автоматической коррекции восстанавливает работу за несколько циклов |
| Разрезание и разрыв | прямые, зигзагообразные, круглые или соединённые надрезы с надрезом для отрыва | разрез по печати или отсутствующая выемка на одном крае | проверить положение разреза по всей длине печатного повтора |
| Киноматериал | ламинированный полиэтилен (PE), полипропилен (PP), полиэтилентерефталат (PET) или компостируемый мономатериал | компостируемые плёнки запечатываются в более узком диапазоне и чаще застревают | пробная пломба должна быть изготовлена из вашей фактической производственной пленки, а не из заменителя, предоставленного поставщиком |
В этой таблице скрываются две ошибки выбора, которые заслуживают отдельного упоминания. Толщина пленки, выходящая за пределы диапазона 0,06–0,10 мм, и ширина наклеек, превышающая класс рамки, являются ошибками выбора, а не проблемами настройки: никакие меры по вводу в эксплуатацию не исправят рамку, которая оказалась слишком узкой для вашей пленки. Кроме того, компостируемые или мономатериальные пленки, спрос на которые со стороны розничных сетей постоянно растёт, свариваются в более узком температурном диапазоне, чем ламинаты, что делает проверку сварки на собственной пленке самым важным тестом перед размещением заказа. Проводите эти проверки при рассмотрении предложений любого поставщика:
Контрольный список перед составлением предложения:
- 1Сверьте характеристики вашей пленки (ширина, толщина, структура) с техническим паспортом.
- 2Назовите дозирующую установку для вашего материала и спросите, кто её заменяет и сколько времени это занимает.
- 3Убедитесь, что надрез и тип разреза включены в комплектацию, а не являются опцией.
- 4Закажите пробную печать на своей пленке.
- 5Уточните, как проверяется каждая температурная зона при рабочей скорости.
Поставщик, который даёт конкретные ответы на эти пять вопросов, заслуживает того, чтобы с ним провести повторную беседу. Следующим шагом станет сравнение ответов разных поставщиков.
Как сравнить поставщиков оборудования для производства упаковок типа «стик-пак»
Два поставщика могут предложить оборудование с одинаковым количеством дорожек и ассортиментом пакетиков, при этом разница в цене может составлять тысячи долларов, и такая разница, как правило, означает, что машины отличаются друг от друга в аспектах, которые не отражены в ценовом предложении. Сначала сравните конфигурации, а уже потом — итоговые суммы, поскольку общая стоимость машины с электрооборудованием более низкого уровня и более тонкими контактными материалами несопоставима ни с чем.
Начнем с уровня конфигурации. Электрические компоненты ведущих производителей (таких как Siemens, Schneider, Mitsubishi, Omron и SMC) стоят дороже, чем их универсальные аналоги, и служат дольше в условиях высокой влажности и в средах, подверженных промывке. Контактные поверхности из нержавеющей стали марки 304 устойчивы к воздействию кислот и солей, содержащихся в кофе, пищевых добавках и соусах. Независимый контроль температуры для каждой зоны запайки обеспечивает герметичность даже тонких пленок. Сервопривод подачи пленки с коррекцией по меткам обеспечивает стабильную регистрацию печати при высокой скорости. Попросите каждого поставщика указать конкретные бренды и марки используемых компонентов, а не просто говорить о “высококачественных компонентах”.”
Затем сравните структуру послепродажного обслуживания, ведь именно за счёт этого поставщики с низкими ценовыми предложениями восстанавливают свою маржу. Важна продолжительность гарантии, а также дата её начала: она отсчитывается с момента получения оборудования, а не отправки. По скорости поставки запасных частей поставщики резко разделяются: от того, отправляются ли стандартные детали в течение нескольких дней или недель, зависит, обойдётся ли вам поломка уплотнительной машины в одну смену или целый сезон. Удалённая видеодиагностика, планы профилактического обслуживания и ввод в эксплуатацию на месте — все эти услуги имеют варианты, которые стоит сравнивать пункт за пунктом, включая вопрос о том, кто оплачивает расходы на поездку.
На третьем месте стоят сроки поставки и соответствие требованиям: сроки изготовления для вашего класса моделей, наличие моделей на складе, а также то, охватывают ли сертификаты (CE, RoHS, ISO, CSA, отчет об одобрении FDA) ваш целевой рынок. Поставщик, уверенный в качестве своего оборудования, протестирует ваш реальный продукт и пленку до того, как вы что-либо заплатите; рассматривайте отказ от проведения бесплатного тестирования образца как важную информацию.
Контрольный список для сравнения поставщиков:
- 1Известные бренды ПЛК, сервоприводов и пневматических компонентов.
- 2Марка контактного материала на всех деталях, контактирующих с продуктом.
- 3Система регулирования температуры по зонам.
- 4Warranty length and its start date.
- 5Spare-parts dispatch time and cost terms.
- 6Remote diagnosis and support channels in your time zone.
- 7On-site support terms, including travel costs.
- 8Lead time, stock availability, and destination-market certifications.
- 9Free sample testing with your product and film.
One boundary applies to the whole comparison: support and travel clauses vary by destination country and distributor network, so every line in the checklist needs a written answer in the contract, not a verbal one at the trade show. Run the checklist and you will have two or three suppliers left standing; the last question is where to put the budget among them.
The Business Case: Where to Put Your Budget
Everything above reduces to one allocation decision: which lane class deserves the capital, and how much flexibility to pay for at the frame level.
Why the Middle Lane Band Is the Return Peak
The cost comparison above leads to a practical investment rule: utilization depends on batch size, changeover time, and saleable output as well as rated speed. The market’s revenue concentrates in 4-10 lane systems, which is where the batch sizes of most real food and supplement producers live. And the growth is uneven across materials: overall stick-pack demand is forecast to grow at 5.54% annually through 2031, with liquid stick packs at 6.29% and nutraceutical powders at 6.41% (Разведка Мордора, 2026). A machine dedicated to one material misses the faster half of its own market.
The allocation follows: concentrate the budget on a mid lane count (four to twelve lanes depending on frame) with a swappable dosing system. Do not save money down at single-lane: a brand that grows into mid volume buys the same machine twice. Do not overspend up at twenty-plus lanes: outside commodity sugar and coffee, that capital idles almost certainly. The middle band, bought once with flexibility built in, is where the return peaks.
Three Acceptance Anchors, and What a Supplier Answer Looks Like
Size the lane count against your 24-month target volume, not this quarter’s, and anchor the whole purchase decision on three acceptance points: changeover time between products, dosing accuracy across a full shift, and seal temperature control per zone. A supplier’s answers to those three, in numbers rather than adjectives, tell you more than any brochure.
Those three anchors are where we focus our own answers. Send us your product and film and we run a free sample test before quoting, with the quote itself inside 24 hours. Production runs 10-60 days depending on model, 35-45 days for large automated lines, and some standard models ship from stock. Our machines carry a 2-year warranty from receipt, and standard spare parts ship within 1 working day of a request under our spare-parts and remote support terms. Support, including remote video diagnosis within 24 hours, stays with the machine for life. If your volume genuinely belongs in the commodity band, we will tell you that a mid-band line is not the right purchase for you.
The boundary applies to the advice itself, so state it plainly: high-volume commodity producers may justify high-lane lines when sustained demand makes speed the priority. Brands below their measured co-packer crossover can reassess ownership when volume or scheduling needs change. The middle-band investment logic is for everyone else.
Before signing:
- 1Lane count sized to 24-month target volume.
- 2Changeover time between your products, in hours, in writing.
- 3Dosing accuracy demonstrated on your product across a full test shift.
- 4Seal temperature verified per zone at running speed.
- 5Warranty, spare-parts dispatch, and support channels written into the contract.
Match the lane count to your 24-month volume, make the supplier prove changeover, dosing, and seal control on your own product, and the stick pack line stops being a leap of faith.
Turn Your Stick-Pack Budget Into a Matched Line
Bring your product and film spec: the quote that comes back is sized to your 24-month volume, proven on a sample run, and backed in writing.
Запросить бесплатный пробный тестСписок литературы
- PMMI. “The Evolution of Contract Packaging.” 2025. https://www.pmmi.org/podcast/the-evolution-of-contract-packaging-report-insights-with-jorge-izquierdo
- Mordor Intelligence. “Stick Packaging Market Size & Share Analysis, Growth Trends & Forecasts (2026-2031).” 2026. https://www.mordorintelligence.com/industry-reports/stick-packaging-market

 English
 Spanish
 Arabic
 Russian