ما هي آلة تعبئة العصي وكيف تعمل؟
ما عليك سوى فتح كيس من القهوة سريعة التحضير، أو خليط من الإلكتروليتات، أو مسحوق الكولاجين، وستجد بين يديك نتاج آلة تعبئة الأكياس: كيس ضيق بجرعة واحدة، مغلق من الخلف ومقطوع من كلا الطرفين. ويُعد هذا الشكل أحد أسرع الأشكال نموًّا في قطاع الأغذية والمكملات الغذائية، كما أن الآلات التي تصنعه أكثر توحيدًا مما يتوقعه معظم المشترين الجدد.
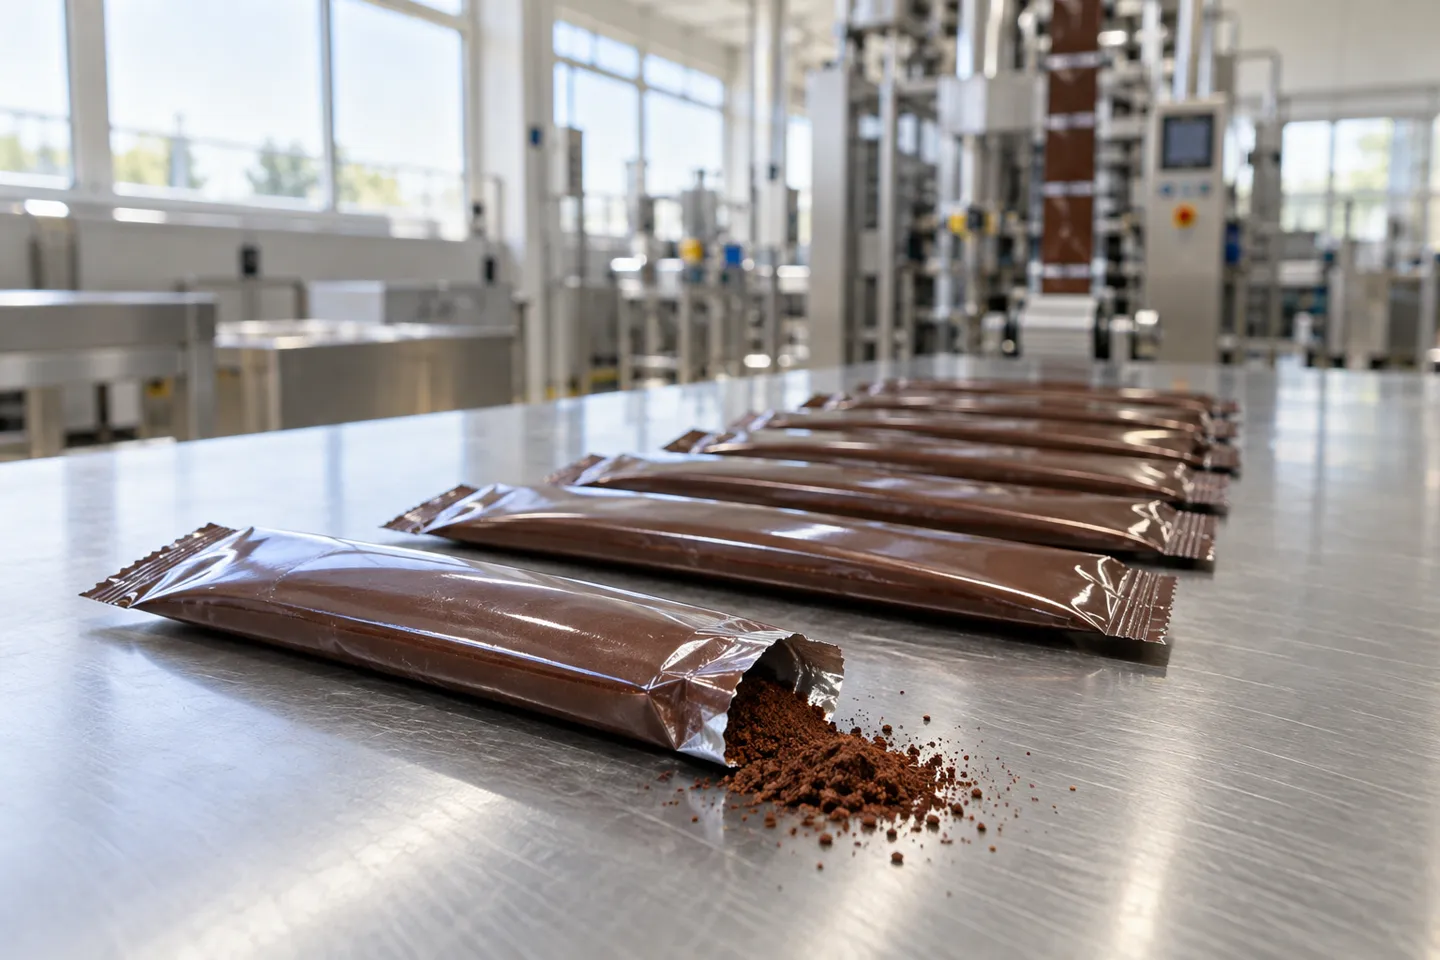
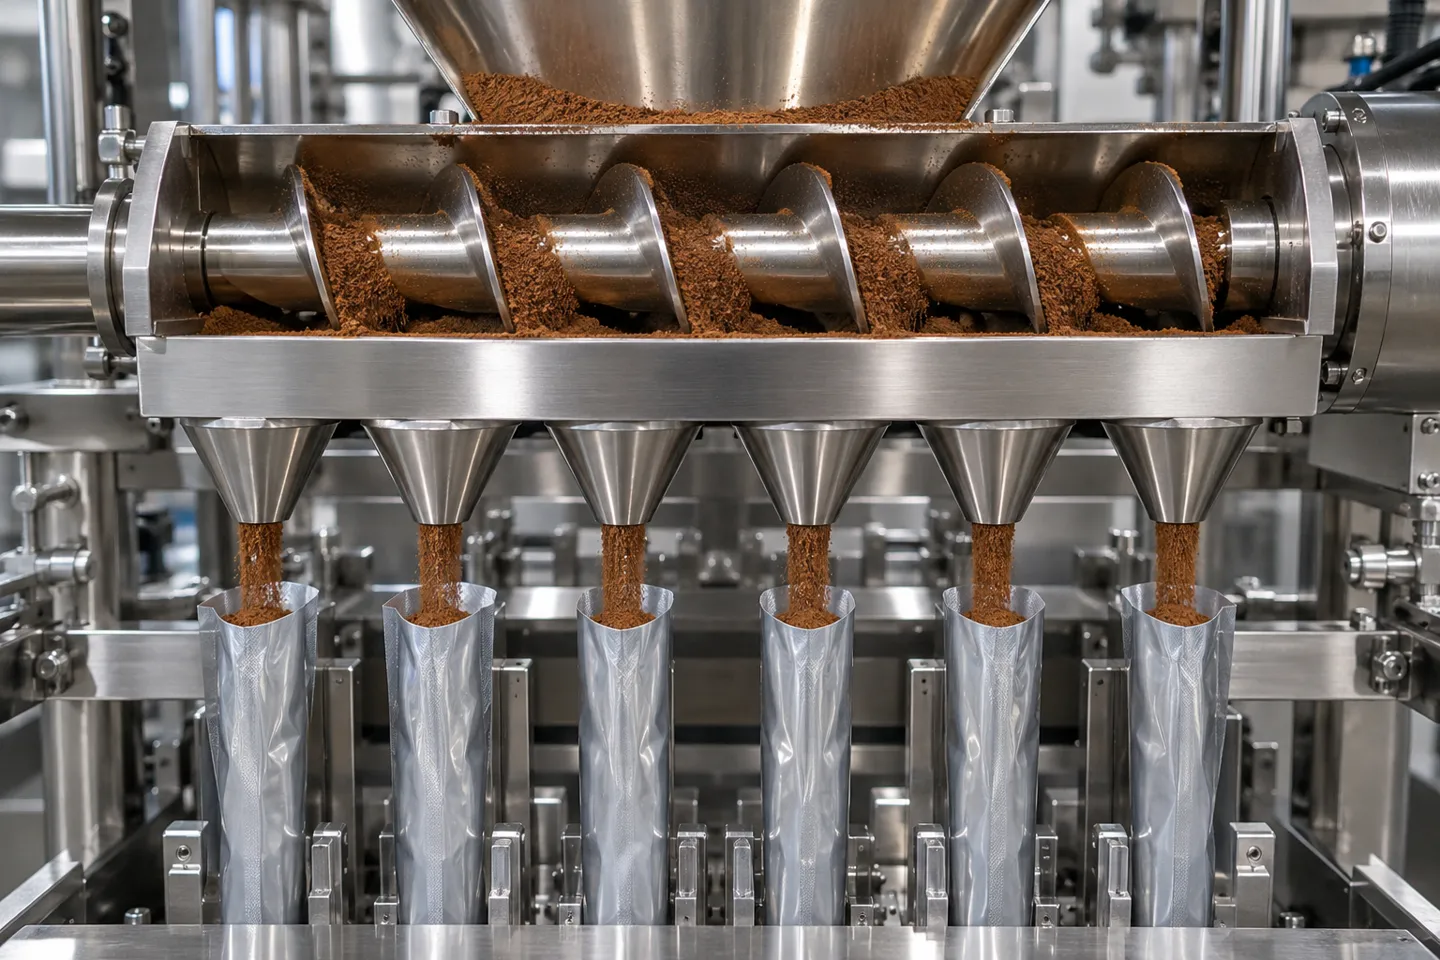
آلة تعبئة العصي (التي تُباع أيضًا باسم آلة تعبئة العبوات العصوية) هي آلة عمودية للتشكيل والتعبئة والختم، تعمل على سحب الغلاف البلاستيكي من بكرة، وطيّه إلى عدة أنابيب ضيقة متجاورة، وتعبئة كل أنبوب بجرعة محددة، وختمه، ثم قطع العصي النهائية إلى أجزاء منفصلة. توضيح واحد قبل أن تسيطر ضوضاء البحث على الموضوع: تعبئة عصي الجبن (الجبن المقطّع إلى خيوط) تتم باستخدام معدات التغليف المتدفق، أما آلات عد أعواد البخور فتتداخل جزئيًا فقط مع هذه الفئة. كل ما يلي يتعلق بالعصي التي تحتوي على مسحوق، وحبيبات، وسوائل، ومعاجين، والمستخدمة في القهوة، والمكملات الغذائية، وخدمات تقديم الطعام، والمنتجات الكيميائية اليومية.
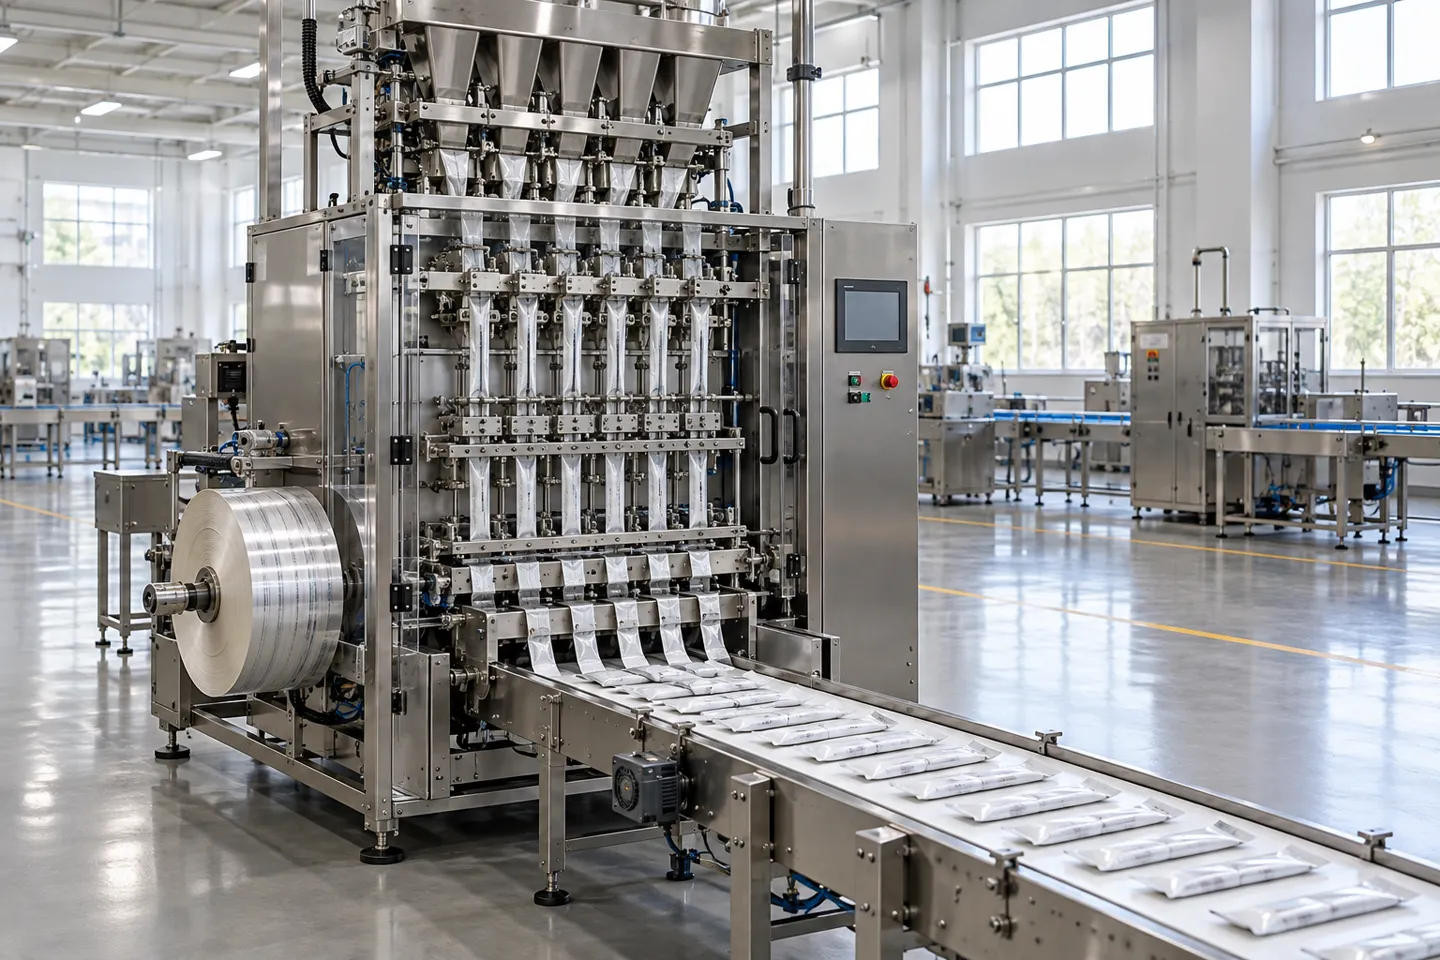
تتم العملية في مسار رأسي واحد. يتم فك لفافة الفيلم وطويها إلى عدد من الأنابيب يساوي عدد المسارات الموجودة في الآلة. يتم ملء كل مسار بشكل متزامن، لذا فإن الآلة ذات الثمانية مسارات تنتج ثمانية أنابيب في كل دورة. تعمل فكي الختم على إغلاق الجزء السفلي من أحد الأنابيب والجزء العلوي من الأنبوب التالي في الوقت نفسه. يقوم مستشعر العلامات بقراءة علامة التسجيل المطبوعة بحيث يستقر القاطع بين الأنابيب بدلاً من أن يقطع الشعار.
من بكرة الفيلم إلى العصا الجاهزة
فك لفافة الفيلم وشدها
قم بطيها وإغلاقها من الخلف في مسارات متوازية
التوزيع في كل مسار (المثقاب، أو الكوب، أو الميزان، أو المضخة)
تُغلق فكي الختم الأجزاء العلوية والسفلية من العصا
تحديد موضع العلامة البصرية والقطع
يتم تفريغ العصي الجاهزة ذات الجرعة الواحدة على الحزام الناقل
تغطي نفس عائلة الآلات الحالات الأربع للمواد التي يتعامل معها المشترون فعليًّا. وتهيمن المساحيق على هذه الحالات: القهوة سريعة التحضير، ومخاليط الإلكتروليت والطاقة، ومساحيق الكولاجين والبروتين، ومسحوق الحليب، والتوابل. تليها الحبيبات: السكر، والمحليات، والبذور، والشاي. أما السوائل والمعاجين فتشكل بقية الحالات: العسل، والمحليات السائلة، والكاتشب، وصلصة الفلفل الحار، ومستحضرات التجميل السائلة. ما يختلف بينها ليس هيكل الآلة بل نظام الجرعات المرفق بها، وهو القرار الأكثر أهمية فيما يتعلق بالمواصفات، وله قسم خاص به أدناه.
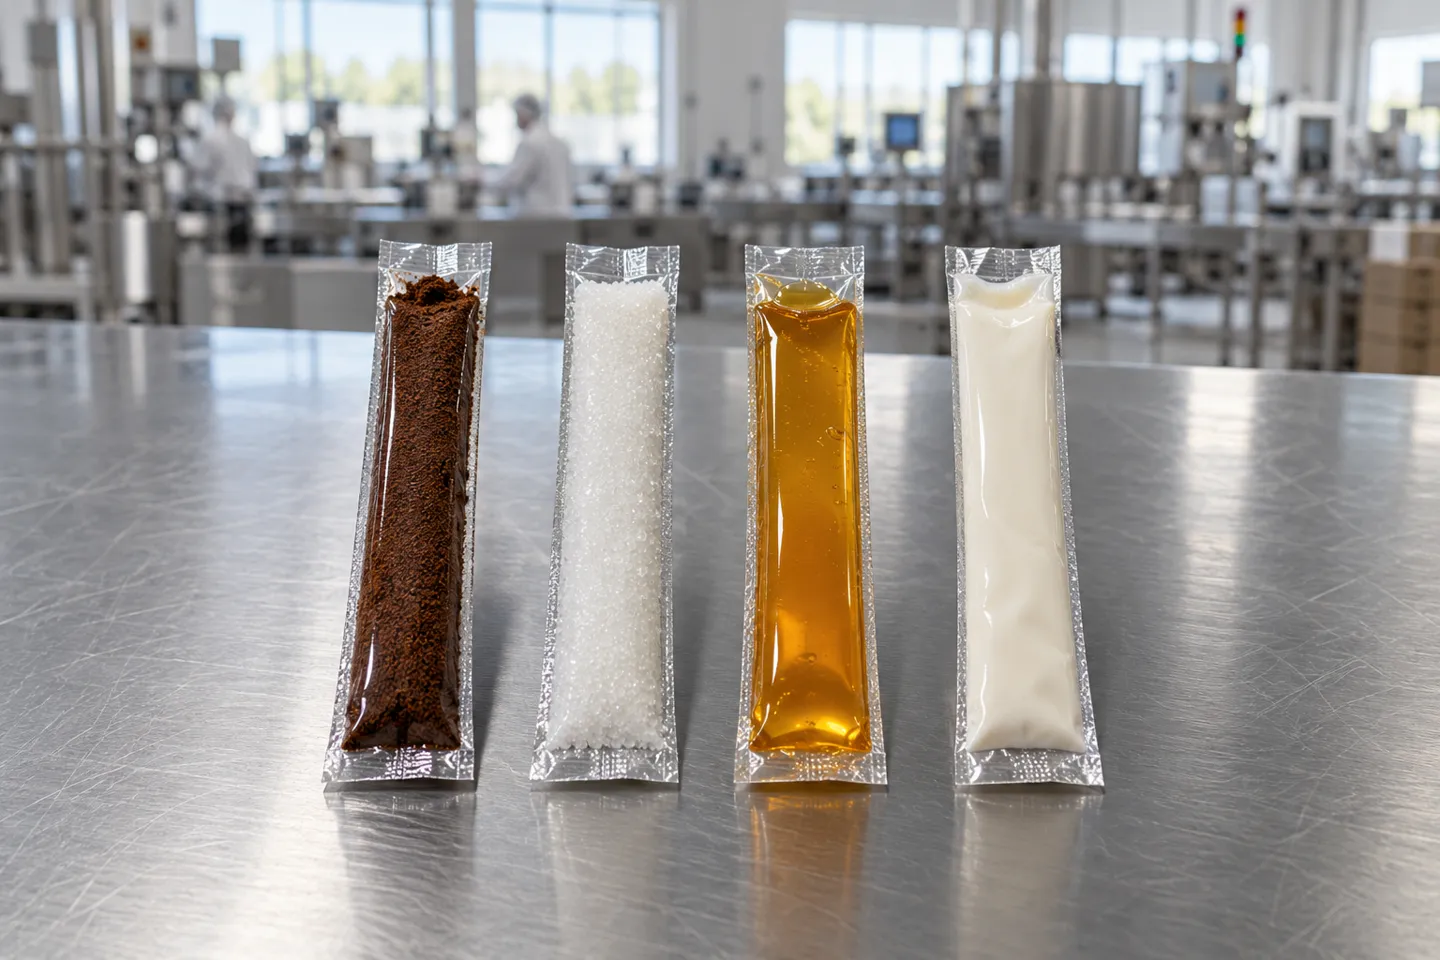
من حيث الشكل، تتخلى العبوة العصوية عن العرض مقابل الطول. مقارنةً بمعظم الأكياس ذات الجوانب الأربعة، تستهلك العبوة العصوية كمية أقل من الفيلم بنحو 30% لنفس الغرض المتمثل في تقديم حصة فردية، وهذا هو السبب في أن العلامات التجارية التي تتحول من استخدام الأكياس تشهد انخفاضًا في نفقاتها على الفيلم. إلا أن هذا الشكل له حدود حقيقية: فالعبوات العصوية تستوعب جرعات صغيرة، ولا يمكن وضعها قائمة على الرف، كما أنها ليست الحل المناسب عندما يحتاج منتجك إلى عبوة قابلة لإعادة الإغلاق أو ذات حجم كبير. وتُعتبر هذه المهام من اختصاص عائلة VFFS الأوسع نطاقًا لآلات تصنيع الأكياس الوسادية والأكياس ذات الجوانب المقوسة، وهي فئة مختلفة لا تتداخل مع هذه الفئة إلا جزئيًا.
وهذا يطرح السؤال الذي تواجهه كل علامة تجارية في نهاية المطاف: ما هي التكلفة الفعلية لتصنيع العصي، سواء يدويًّا، أو من خلال شركة تعبئة خارجية، أو على آلتك الخاصة؟
العمل اليدوي، أو الاستعانة بمصنع تعبئة خارجي، أو استخدام آلتك الخاصة: أين يقع نقطة التقاطع في التكلفة
هناك ثلاث طرق لتعبئة المنتج في عيدان. ويعتمد اختيار الطريقة المناسبة على حجم الدفعة، واليد العاملة، ومتطلبات الجودة، ومدى تكرار تغيير المنتج أو التصميم.
حيث يتوقف التعبئة اليدوية
يمكن أن يساعد التعبئة اليدوية في تقييم جدوى منتج جديد، لكن يصعب التحكم فيها مع تزايد الطلبات. قم بتتبع عدد دقائق العمل لكل دفعة، والتباين في الجرعات، والمنتجات المرفوضة بسبب عيوب الختم، ووقت الفحص. وتُشير هذه التكاليف المقاسة إلى متى يصبح من المجدي طلب عرض أسعار من شركة تعبئة خارجية أو خط إنتاج آلي.
لماذا ترتفع عروض أسعار شركات التعبئة والتغليف التعاقدية مع زيادة الحجم؟
غالبًا ما تتعامل شركات التعبئة التعاقدية مع عدة عملاء وتتنقل بين المنتجات والأشكال المختلفة. وتُعتبر المرونة وسرعة التبديل من المتطلبات الرئيسية للتعبئة التعاقدية، وفقًا لـ PMMI، لأن عمليات الإنتاج غالبًا ما تكون قصيرة (PMMI, ، 2025). في عمليات الإنتاج الصغيرة، يتم توزيع تكاليف الإعداد والتنظيف وبقايا الأغشية والعمالة على عدد أقل من العصي. اطلب عروض أسعار وفقًا لأحجام الدُفعات التي تخطط لها، واطلب من كل مورد أن يفصل بين تكاليف الإعداد والمواد والتعبئة والفحص والتخزين.
وبالتالي، فإن الحد الفاصل يتعلق بالسيطرة بقدر ما يتعلق بالسعر. فشركة التعبئة والتغليف المتعاقدة هي التي تتحكم في الجدول الزمني وجدول التبديل. وإذا أصبح التأخير في إطلاق المنتجات أو الحد الأدنى للطلبات من العوامل التي تؤثر بشكل جوهري على التكاليف، فقم بمقارنة التكاليف باستخدام عروض الأسعار الفعلية التي حصلت عليها.
ما هي التكلفة الحقيقية لامتلاك الآلة؟
إن امتلاك خط إنتاج لا يقتصر على سعر شراء الآلة فحسب: فالأغشية، ومعدات الجرعات، والعاملون، والصيانة، والمنتجات المرفوضة، والمرافق، والمساحة المطلوبة، والتمويل — كلها عوامل تدخل في الحساب. قارن عروض الأسعار الكاملة لخطوط الإنتاج التي تتطابق في عدد المسارات، والمنتج، والأغشية، وشروط القبول.
ثلاثة طرق للحصول على عبوة عصا جاهزة
| الطريق | التكاليف التي يجب قياسها | الحد الأدنى العملي | ما يمكنك التحكم فيه | أين يكمن القصور |
|---|---|---|---|---|
| التعبئة اليدوية | العمالة، والتفتيش، والمنتجات المرفوضة، والمعدات | حددها وفقًا لحدود قدرتك على العمل ومعايير الجودة الخاصة بك | التركيبة وتوقيت الإفراز | الإنتاج والاتساق |
| شركة التعبئة والتغليف بالنيابة | السعر الوحدوي المُقدَّر، وتكاليف التركيب، والمواد، والشحن، والتخزين | الحد الأدنى لكمية الطلب الخاص بالمورد | مواصفات المنتج ومواعيد الطلب | الحد الأدنى للطلبات والمواعيد المتاحة |
| جهاز خاص | رأس المال، والأفلام، والعمالة، والصيانة، والخردة | تحددها آليات التغيير الاقتصادي | الجدول الزمني، وتغييرات الشكل، ورموز المنتجات الجديدة | انخفاض معدل الاستخدام يؤدي إلى ارتفاع تكلفة الوحدة |
احسب نقطة التعادل استنادًا إلى عروض الأسعار الفعلية من الموردين وحجم الإنتاج الشهري المتوقع. اقسم إجمالي التكلفة الشهرية للملكية على عدد العلب القابلة للبيع — بما في ذلك فترات التوقف عن العمل والمخلفات — ثم قارنها بتكلفة التعبئة من قبل شركة التعبئة الخارجية بعد وصول البضاعة، لنفس الحجم. كرر المقارنة في حالتين: حالة الطلب الأبطأ وحالة الطلب الأسرع، قبل تخصيص رأس المال.
قارن بين ثلاث حالات من حيث التكلفة
منخفض
الطلب الحالي
القاعدة
الحجم المخطط له
مرتفع
سيناريو النمو
يجب استخدام نفس المنتج ومواصفات الفيلم وتعريف الوحدة القابلة للبيع في كل حالة.
بمجرد أن تشير الحسابات إلى “شراء الجهاز”، يكون القرار التالي هو اختيار الجهاز المناسب، والمواصفة التي تحدد كل شيء آخر هي عدد المسارات.
عدد المسارات: المواصفة التي تحدد حجم الميزان
يُقصد بعدد المسارات عدد العصي التي تنتجها الآلة في كل دورة، وهو المعيار الذي يحدد فئة سعر الآلة والحد الأقصى لحجم الإنتاج لخط الإنتاج الخاص بك. تقوم الآلة أحادية المسار بتشكيل أنبوب واحد؛ بينما تقوم الآلة متعددة المسارات بتشكيل عدة أنابيب جنبًا إلى جنب وتعبئتها في آن واحد.
وتتبع حسابات السعة هذا المنطق مباشرةً: عدد العصي في الدقيقة يساوي عدد المسارات مضروبًا في عدد الدورات في الدقيقة. تقوم الآلة متوسطة السرعة بتشغيل كل مسار 30-45 دورة في الدقيقة، لذا فإن ثمانية مسارات تنتج ما يقارب 240-360 عصا في الدقيقة عند السرعة المحددة. اسأل كل بائع عن الرقم الذي يقدمه، لأن الصناعة تخلط بين الوحدات بحرية: فالبعض يقدم عدد الدورات في الدقيقة لكل مسار، والبعض الآخر يقدم إجمالي عدد العصي في الدقيقة عبر جميع المسارات، والمشتري الذي يقارن بين الاثنين دون تحويل الوحدات سيبالغ في تقدير إحدى الآلات أو يقلل من تقدير الأخرى بمعامل يبلغ ثمانية.
ينقسم السوق نفسه إلى قطاعات متفرعة، لكل منها دور اقتصادي متميز:
مقاطع الطرق وأدوارها الاقتصادية
| القطاع | الدور النموذجي | واقع المخرجات | في الحالات التي لا ينطبق فيها ذلك |
|---|---|---|---|
| مسار واحد | دفعات البحث والتطوير والتجارب التجريبية | أقل من 10 ملايين وحدة سنويًّا (استخبارات موردور, 2026) | الإنتاج على نطاق تجاري |
| 1-3 حارات | إنتاج النماذج الأولية، الدفعات التجارية الأولى | مئات العصي في الدقيقة | تكاليف وحدة تنافسية عند إنتاج كميات كبيرة |
| 4-10 حارات | الإنتاج على نطاق واسع للأغذية والمكملات الغذائية والقهوة | 44.47% من إيرادات السوق لعام 2025 (استخبارات موردور, 2026) | العمل المتخصص أو في مجال البحث والتطوير |
| 11-20 حارة | الإنتاج بكميات كبيرة في سوق موحدة | ما يصل إلى 1,600 عود في الدقيقة، وتوقعات 6.37% لمعدل النمو السنوي المركب حتى عام 2031 (استخبارات موردور, 2026) | المنتجات التي لا يبلغ الطلب عليها مليار وحدة |
| أكثر من 20 ممرًا | مقياس أسعار السلع الأساسية: السكر والقهوة | تؤدي أحجام المبيعات التي تبلغ مليار وحدة إلى إطفاء رأس المال | أي شيء آخر |
استحوذت الأنظمة ذات الأربعة إلى العشرة مسارات على 44.47% من إيرادات سوق العبوات اللاصقة العالمية في عام 2025، مما يجعل الجزء الأوسط من سلم المسارات هو مركز ثقل السوق، وليس أطرافه.
44.47%
تتراوح إيرادات سوق العبوات العصوية العالمية لعام 2025 في نطاق أنظمة ذات 4 إلى 10 مسارات
المصدر: Mordor Intelligence، تقرير سوق تغليف العصي، 2026
يمكن أن تناسب الفئة المتوسطة العلامات التجارية النامية عندما تتوافق آلة متعددة المسارات مع حجم الدُفعات واحتياجات التبديل الخاصة بها. تنتج الآلة ذات الستة مسارات، التي تعمل بمعدل 35 دورة في الدقيقة، حوالي 210 عودًا في الدقيقة، أي ما يقارب 12,600 عود في الساعة، وهو ما يغطي احتياجات يوم الإنتاج لمعظم العلامات التجارية النامية عدة مرات.
يوجد تحذيرات في طرفي السلم. فالمعدات ذات المسار الواحد تُستخدم في مجال البحث والتطوير ولأحجام إنتاج تقل عن 10 ملايين وحدة سنويًّا؛ وشراء واحدة منها كآلة إنتاج يعني تجاوز قدرتها في غضون عام أو عامين من تحقيق زخم حقيقي. أما المعدات التي تزيد عن 20 مسارًا، فتقتصر على السلع الأساسية مثل السكر والقهوة، حيث تعمل أحجام الإنتاج التي تصل إلى مليار وحدة على استهلاك رأس المال؛ أما شراء هذه الفئة كعنصر تكميلي أو من قِبل علامة تجارية للقهوة، فهو بمثابة تمويل للطاقة الإنتاجية العاطلة (استخبارات موردور, ، 2026). ويُعد قطاع المسارات من 11 إلى 20، الذي يشهد أسرع معدل نمو بمعدل نمو سنوي مركب متوقع يبلغ 6.37%، مناسبًا للعلامات التجارية التي تركز على منتج واحد أو اثنين من المنتجات ذات الحجم الكبير.
يحدد عدد المسارات مقياسك. لكن ما لا يمكنه إخبارك به هو ما إذا كانت الآلة قادرة على معالجة منتجك أصلاً، وهنا تكمن معظم أخطاء الشراء في الواقع.
أرسل إلى شركة «سانيو» الحجم المستهدف ومواصفات الفيلم، وسيقوم مهندسونا بتحديد عدد المسارات المناسبة لدفعتك وإجراء اختبار عينة مجاني على منتجك قبل أن تتلقى عرض الأسعار.
احصل على توصية بشأن عدد المساراتمطابقة المواصفات مع منتجك، وحالات فشل الإعدادات
قد تتباين أداء آلتين لهما نفس عدد المسارات تباينًا تامًا عند استخدامهما مع منتجك، لأن الهيكل لا يمثل سوى نصف الآلة. أما النصف الآخر فيتألف من نظام الجرعات، ونظام مناولة الأغشية، وبنية الختم، وكل عنصر من هذه العناصر يتعرض لأعطال ذات خصائص مميزة تظهر بعد التركيب، ولا ترد في عرض الأسعار.
اختر نظام الجرعات المناسب للمادة التي تستخدمها
تُعالج المساحيق باستخدام آلات تعبئة لولبية تعمل بمحرك سيرفو، والتي تقوم بالقياس من خلال دوران اللولب وتحافظ على الدقة خلال فترات التشغيل الطويلة عندما يقوم المحرك السيرفو، بدلاً من المحرك المزود بقابض، بتشغيل اللولب. أما الحبيبات فتُعالج باستخدام أكواب حجمية أو موازين متعددة الرؤوس: تُستخدم الأكواب للمنتجات سريعة التدفق مثل السكر والملح، بينما تُستخدم الموازين للحبيبات المختلطة أو الهشة حيث تُعد دقة وزن الجرعة الواحدة أمرًا ذا أهمية تجارية. أما السوائل والمعاجين فتُعالج باستخدام المضخات، ويكون اختيار المضخة بناءً على اللزوجة: حيث تُستخدم المضخات التمعجية للسوائل الرقيقة التي يجب الحفاظ على نظافتها، والمضخات المكبسية للصلصات السميكة والعسل، والمضخات الخزفية في الحالات التي يستبعد فيها التآكل أو التوافق الكيميائي استخدام المعدن.
تتوافق نفس عائلة الآلات مع جميع وحدات الجرعات هذه، مما يحول عملية الجرعات من خيار يُتخذ مرة واحدة إلى ميزة: فالخط الذي تم شراؤه لإنتاج مسحوق القهوة يمكنه استيعاب وحدة ضخ لاحقًا عند طرح منتج «عصا العسل». تأكد من كل مورد أن تبديل وحدة الجرعات يمثل عملية تحويل موثقة في هيكل الآلة، وليس مشروعًا هندسيًّا مخصصًا.
عرض الفيلم، وشكل الكيس، وخيارات القطع
Film width defines which machine frame fits your stick. Production frames sort into classes by maximum film width: 520 mm, 720 mm, 820 mm, 960 mm, and 1,200 mm, and the class caps both the number of lanes and the sachet width. Finished sticks run 45-180 mm long and 17-120 mm wide across the market, with the narrow frames producing sticks 17-55 mm wide, mid frames up to 80 mm, and the 1,200 mm class up to 120 mm. Film thickness between 0.06 and 0.10 mm covers most single-serve laminates; outside that band, sealing and transport behavior changes enough to require a different machine conversation.
Cutting and tearing options matter more to brand owners than they expect. Blades cut sticks straight, zig-zag, rounded, or in continuous linked strips, and a tear notch requires machine support that not every configuration includes, so buyers who need notch-tearing must confirm it at order time rather than discover its absence at installation.
SANEU’s SN-series stick pack machines cover this spread in one line: film widths from 520 to 1,200 mm, four to ten lanes as standard, twelve on the wider 820 and 1200 frames. Dosing comes matched to the material, with servo auger, volumetric cup, weigher, or pump units, plus independent temperature zones and eyemark auto-correction. We publish each model’s sachet width band, film thickness range, and lane count on its spec sheet, so you can rule a frame in or out against your own film before asking for a quote.
Failure Modes and the Acceptance Checks That Catch Them
Every configuration above fails in a known way, and each failure has an acceptance check that catches it before it becomes a production week of scrap. The matrix below is the working core of this section:
Configuration, failure mode, and acceptance check
| Where it happens | Configuration involved | Typical failure | Acceptance check before sign-off |
|---|---|---|---|
| Powder filling | servo auger | dose drift over long runs as product compacts | weigh samples at start, middle, and end of a shift against target fill weight |
| Liquid and paste filling | peristaltic, piston, or ceramic pump | dripping after cutoff, product sticking to tube walls | run first and last fills of a batch and inspect nozzles and tube interiors |
| الإحكام | independent temperature zones | one zone below setpoint producing leakers or wrinkled seals | verify each zone holds its setpoint at running speed, then pressure-test finished sticks |
| Film transport | servo film pull with eyemark sensor | print registration drift after a film splice | trigger a splice during test runs and watch auto-correction recover within a few sticks |
| Cutting and tearing | straight, zig-zag, round, or linked cuts with tear notch | cut lands through print or notch missing on one edge | check cut position across a full print repeat length |
| Film material | laminated PE, PP, PET, or compostable mono-material | compostable films seal in a narrower window and jam more easily | trial-seal with your actual production film, not a supplier substitute |
Two selection failures hide in this table and deserve explicit flags. Film thickness outside the 0.06-0.10 mm band and stick widths beyond a frame’s class are selection errors, not tuning problems: no amount of commissioning fixes a frame that was too narrow for your film. And compostable or mono-material films, increasingly required by retailers, seal in a narrower temperature window than laminates, which makes the trial-seal-on-your-own-film check the single most important pre-order test. Run these checks against any supplier’s quotation:
Pre-quote checklist:
- 1Confirm your film spec (width, thickness, structure) against the model sheet.
- 2Name the dosing unit for your material and ask who swaps it and how long it takes.
- 3Confirm tear notch and cut style are in the build, not an option.
- 4Require a trial seal on your own film.
- 5Ask how each temperature zone is verified at running speed.
A supplier who answers those five items with specifics is worth a second conversation. Comparing those answers across suppliers is the next step.
How to Compare Stick Pack Machine Suppliers
Two suppliers can quote the same lane count and sachet range thousands of dollars apart, and the gap usually means the machines differ in ways the quote line does not show. Compare configuration before comparing totals, because the total price of a machine with lower-tier electricals and thinner contact materials is not comparable to anything.
Start with the configuration tier. First-line electrical components (the Siemens, Schneider, Mitsubishi, Omron, and SMC class) cost more than generic equivalents and outlast them in humid, washdown environments. Contact surfaces in 304 stainless steel resist the acids and salts in coffee, supplements, and sauces. Independent temperature control per sealing zone keeps marginal films sealable. Servo film pull with eyemark correction keeps print registration stable at speed. Ask each supplier to name the actual brands and grades in their build, not just “high-quality components.”
Then compare the after-sales structure, because that is where low bids recover their margin. Warranty length matters, and so does its start date: measured from receipt, not shipment. Spare-parts response divides suppliers sharply: whether standard parts dispatch within days or weeks determines whether a failed sealer costs you a shift or a season. Remote video diagnosis, preventive maintenance plans, and on-site commissioning all have versions worth comparing line by line, including who pays travel.
Delivery and compliance come third: production lead times for your model class, whether any models ship from stock, and whether certifications (CE, RoHS, ISO, CSA, an FDA approval report) cover your destination market. A supplier confident in their machine will test your actual product and film before you pay anything; treat a refusal to run a free sample test as data.
Supplier comparison checklist:
- 1Named brands of PLC, servo, and pneumatic components.
- 2Contact material grade on all product-contact parts.
- 3Temperature control structure per zone.
- 4Warranty length and its start date.
- 5Spare-parts dispatch time and cost terms.
- 6Remote diagnosis and support channels in your time zone.
- 7On-site support terms, including travel costs.
- 8Lead time, stock availability, and destination-market certifications.
- 9Free sample testing with your product and film.
One boundary applies to the whole comparison: support and travel clauses vary by destination country and distributor network, so every line in the checklist needs a written answer in the contract, not a verbal one at the trade show. Run the checklist and you will have two or three suppliers left standing; the last question is where to put the budget among them.
The Business Case: Where to Put Your Budget
Everything above reduces to one allocation decision: which lane class deserves the capital, and how much flexibility to pay for at the frame level.
Why the Middle Lane Band Is the Return Peak
The cost comparison above leads to a practical investment rule: utilization depends on batch size, changeover time, and saleable output as well as rated speed. The market’s revenue concentrates in 4-10 lane systems, which is where the batch sizes of most real food and supplement producers live. And the growth is uneven across materials: overall stick-pack demand is forecast to grow at 5.54% annually through 2031, with liquid stick packs at 6.29% and nutraceutical powders at 6.41% (استخبارات موردور, 2026). A machine dedicated to one material misses the faster half of its own market.
The allocation follows: concentrate the budget on a mid lane count (four to twelve lanes depending on frame) with a swappable dosing system. Do not save money down at single-lane: a brand that grows into mid volume buys the same machine twice. Do not overspend up at twenty-plus lanes: outside commodity sugar and coffee, that capital idles almost certainly. The middle band, bought once with flexibility built in, is where the return peaks.
Three Acceptance Anchors, and What a Supplier Answer Looks Like
Size the lane count against your 24-month target volume, not this quarter’s, and anchor the whole purchase decision on three acceptance points: changeover time between products, dosing accuracy across a full shift, and seal temperature control per zone. A supplier’s answers to those three, in numbers rather than adjectives, tell you more than any brochure.
Those three anchors are where we focus our own answers. Send us your product and film and we run a free sample test before quoting, with the quote itself inside 24 hours. Production runs 10-60 days depending on model, 35-45 days for large automated lines, and some standard models ship from stock. Our machines carry a 2-year warranty from receipt, and standard spare parts ship within 1 working day of a request under our spare-parts and remote support terms. Support, including remote video diagnosis within 24 hours, stays with the machine for life. If your volume genuinely belongs in the commodity band, we will tell you that a mid-band line is not the right purchase for you.
The boundary applies to the advice itself, so state it plainly: high-volume commodity producers may justify high-lane lines when sustained demand makes speed the priority. Brands below their measured co-packer crossover can reassess ownership when volume or scheduling needs change. The middle-band investment logic is for everyone else.
Before signing:
- 1Lane count sized to 24-month target volume.
- 2Changeover time between your products, in hours, in writing.
- 3Dosing accuracy demonstrated on your product across a full test shift.
- 4Seal temperature verified per zone at running speed.
- 5Warranty, spare-parts dispatch, and support channels written into the contract.
Match the lane count to your 24-month volume, make the supplier prove changeover, dosing, and seal control on your own product, and the stick pack line stops being a leap of faith.
Turn Your Stick-Pack Budget Into a Matched Line
Bring your product and film spec: the quote that comes back is sized to your 24-month volume, proven on a sample run, and backed in writing.
اطلب اختبارًا تجريبيًّا مجانيًّاالمراجع
- PMMI. “The Evolution of Contract Packaging.” 2025. https://www.pmmi.org/podcast/the-evolution-of-contract-packaging-report-insights-with-jorge-izquierdo
- Mordor Intelligence. “Stick Packaging Market Size & Share Analysis, Growth Trends & Forecasts (2026-2031).” 2026. https://www.mordorintelligence.com/industry-reports/stick-packaging-market

 English
 Spanish
 Arabic
 Russian