Introducción
Entrar al altamente lucrativo mercado del café en porciones individuales requiere mucho más que simplemente adquirir granos tostados de excelente calidad y un diseño de empaque estéticamente atractivo. La transición de una tostadora boutique a un fabricante de cápsulas a escala industrial presenta una gran variedad de retos de ingeniería complejos. Los gerentes de fábrica y los propietarios de marcas deben lidiar con propiedades estrictas de los materiales de las barreras, la dinámica de fluidos durante el lavado con gas y precisiones de llenado de microgramos para garantizar la rentabilidad. Un solo error de cálculo en el diseño de su planta de producción o en las especificaciones de los equipos puede provocar un aumento vertiginoso en los costos de desperdicio, sellos rotos y café agrio que dañe irreversiblemente la reputación de su marca. Esta guía técnica integral desglosa los procesos físicos precisos, los servicios públicos necesarios en la fábrica y las ecuaciones del costo total de propiedad que debe comprender antes de diseñar su línea de producción de cápsulas de café y adquirir maquinaria de automatización.
¿Cómo se fabrican las cápsulas de café a escala industrial?
Entrar a una moderna fábrica de cápsulas de café es algo totalmente diferente a visitar una tostadora tradicional. Es, en esencia, adentrarse en una cocina microscópica de alta velocidad y al vacío, donde cada mecanismo está inmerso en una carrera implacable contra el tiempo y el oxígeno. A escala industrial, el proceso de fabricación transforma los granos de café crudos y recién tostados en cápsulas perfectamente selladas y sin oxígeno, listas para su distribución global.
Todo el flujo de trabajo integra un procesamiento físico de alta resistencia con una automatización de alta precisión:
Preparación
Relleno
Desplazamiento
Sellado
Envasado en cajas
El período esencial de desgasificación fuera de línea
Un error común entre quienes se inician en el sector de las porciones individuales es pensar que, una vez tostados los granos de café, se pueden envasar de inmediato. Intentar acortar este proceso va en contra de las propiedades químicas fundamentales del café. La primera etapa crítica es el período de desgasificación fuera de línea, que tiene lugar en silos de reposo mucho antes de que el café llegue a la maquinaria de envasado.
El café recién tostado sufre una reacción química violenta en la que libera grandes cantidades de dióxido de carbono durante varios días. Puedes imaginar este proceso de reposo de manera muy similar a cuando manejas una botella de refresco carbonatado recién agitada. Debes permitir que la presión interna disminuya y que las burbujas se asienten antes de poder colocar un tapón hermético de manera segura. Si te saltas la fase de reposo y encapsulas el café recién tostado de inmediato, el dióxido de carbono atrapado seguirá expandiéndose dentro del entorno sellado. Esto hace que las cápsulas se hinchen mucho, lo que puede deformar el envase, romper el sello hermético o, literalmente, hacer que las cápsulas exploten mientras aún están dentro de la maquinaria de empaque o durante el transporte al supermercado.
Control del tamaño de las partículas mediante molienda de precisión en línea
Una vez que los granos han liberado sus gases de manera segura en los silos, el proceso pasa a la manipulación física activa del producto en el área de producción. El volumen industrial exige consistencia industrial, por lo que las operaciones comerciales se basan exclusivamente en molinos de rodillos de alta resistencia, en lugar de los sistemas tradicionales de cuchillas montados directamente sobre la línea de empaque.
El objetivo aquí es un control estricto de la distribución del tamaño de las partículas. Para entender por qué esto es importante, consideremos la dinámica de fluidos de la extracción en la preparación del café. Si el agua a presión fluye a través de un lecho de arena fina y uniforme, se mueve de manera homogénea, extrayendo los compuestos aromáticos de manera consistente. Sin embargo, si el agua se fuerza a pasar a través de una mezcla de guijarros irregulares y polvo fino, se produce un fenómeno conocido como «canalización», en el que el agua toma el camino de menor resistencia, pasando por alto el café por completo y dando como resultado una taza de café débil y amarga. La molienda en línea precisa garantiza que cada cápsula se comporte de manera predecible cuando se coloca en una máquina de preparación para el consumidor.
Evaluación de los materiales de los vasos vacíos en cuanto a su desempeño como barrera y su maquinabilidad
Antes de incorporar el café a la línea de automatización, debes tomar una decisión definitiva respecto a los vasos vacíos que utilizarás. Ya sea que estés explorando alternativas compostables o configurando una línea premium producción de cápsulas de café de aluminio En este sentido, la selección de materiales es el requisito previo fundamental para toda su planta. No se trata simplemente de una decisión de mercadotecnia basada en tendencias ambientales; determina directamente la vida útil química de su producto y la fluidez con la que funcionará su maquinaria de separación de vasos sin atascos.
| Tipo de material | Índice de transmisión de oxígeno (OTR) | Mecanizabilidad y rendimiento en el desanidamiento |
|---|---|---|
| Aluminio | Barrera absoluta (máximo rendimiento) | Excelente. Funcionamiento fluido en el desanidamiento; el estándar para las líneas automatizadas de alta velocidad. |
| Plásticos PBT / PP (con capa de EVOH) | Muy bajo (Excelente vida útil) | Bien. Se requieren moldes de inyección de alta calidad para evitar que las tazas se deformen y que se produzcan errores en los sensores. |
| Compostables / Bioplásticos | Alto (Requiere un empaque secundario tipo flow-wrap) | Variable. Las inconsistencias dimensionales pueden provocar atascos frecuentes en el mecanismo de caída de la taza. |
Si bien los vasos compostables y de origen biológico ofrecen un argumento ambiental convincente, los gerentes de fábrica deben calcular los costos operativos ocultos. La alta tasa de transmisión de oxígeno de los materiales compostables implica que te ves obligado a invertir en maquinaria de empaque secundario para envolver las cápsulas en una bolsa exterior en la que se inyecta nitrógeno. Además, los vasos de plástico o de origen biológico de bajo costo suelen presentar variaciones microdimensionales. Al igual que cuando se introduce papel barato e irregular en una impresora de oficina de alta velocidad, estos vasos de mala calidad atascarán constantemente los mecanismos verticales de caída de vasos, lo que detendrá por completo toda su línea de producción antes de que siquiera comience el proceso de llenado.
Cómo dominar el proceso de llenado de precisión en la planta de producción
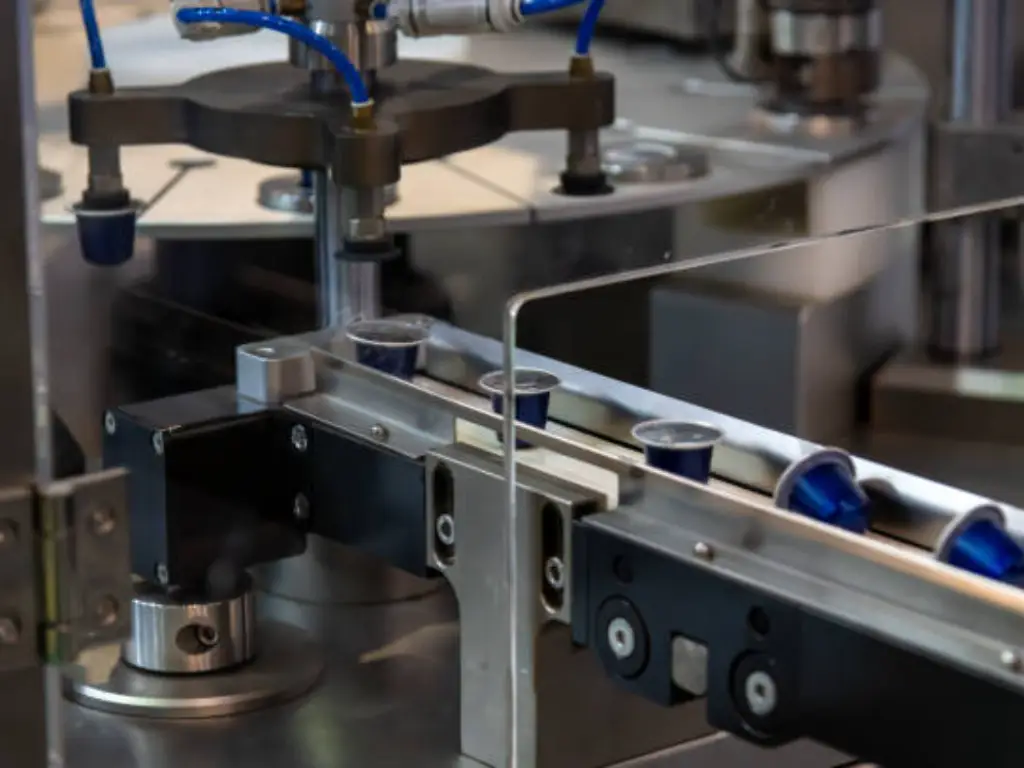
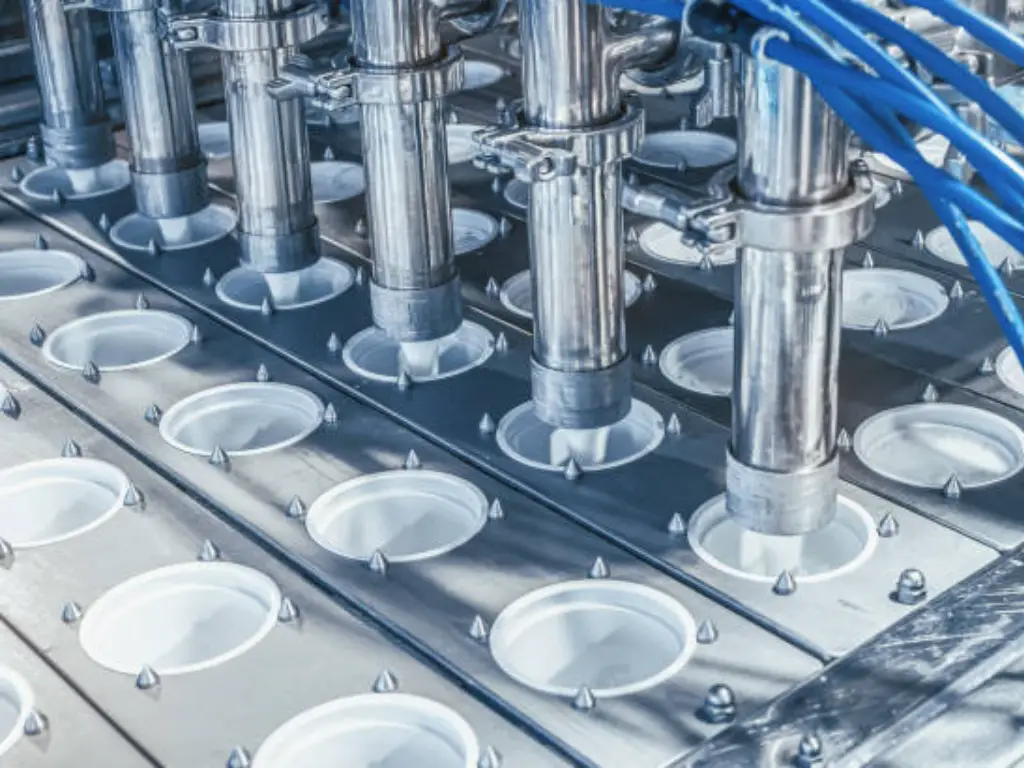
Una vez que las tazas vacías caen sin problemas en los moldes de la cinta transportadora, ingresan a la estación de llenado, que constituye el corazón de la línea de producción. Esta zona específica es donde el perfil de sabor teórico del café se enfrenta a las duras realidades económicas de las operaciones en la planta de producción.
Cómo alcanzar el objetivo de ±0,15 g con sinfines servoaccionados
En la producción de café a gran escala, la precisión es sinónimo de ganancias. El estándar de la industria para equipos de primer nivel exige que la precisión del llenado se controle estrictamente dentro de un margen de más o menos quince centésimas de gramo. Para lograrlo, se requieren sinfines avanzados con accionamiento servo que calculen la fuerza de rotación exacta necesaria para dosificar el polvo sin compactarlo de manera desigual.
Para comprender el impacto financiero, considera los costos ocultos del sobrellenado. Supongamos que tu planta opera una línea de producción que funciona a doscientos cápsulas por minuto. Si utilizas un sistema de sinfín de baja calidad que sobrellena constantemente cada cápsula en tan solo medio gramo de café de origen único y costoso, las pérdidas se acumulan rápidamente. En tan solo una hora, estás desperdiciando seis kilogramos de producto de primera calidad. A lo largo de un mes operativo estándar, el valor total de ese material desperdiciado podría haber cubierto fácilmente el costo de compra de varios servomotores europeos de primera línea. La dosificación de precisión es un componente crítico de su costo total de propiedad.
Eliminación de la electricidad estática para prevenir fugas
Aunque tus servomotores administren la dosis perfecta, el entorno físico de la planta de producción puede arruinar por completo tu sellado. El enemigo invisible más destructivo en una planta de empaque de café es la electricidad estática generada por la fricción de la dosificación con sinfín a alta velocidad.
Es fundamental comprender cómo reaccionan los distintos materiales de los vasos ante este fenómeno. En el caso de materiales altamente aislantes, como los vasos de plástico de PP o EVOH, la electricidad estática hace que el fino polvo de café se comporte como limaduras de hierro magnetizadas, adhiriéndose tenazmente al borde superior de sellado. Por el contrario, las cápsulas de aluminio son excelentes conductoras. Si las cápsulas de aluminio se procesan en una línea de producción que cuenta con una conexión a tierra mecánica adecuada, la carga estática se disipa de manera segura hacia la tierra. Sin embargo, independientemente del material de la cápsula, el polvo en suspensión generado durante la caída sigue requiriendo un control climático estricto y la colocación estratégica de sopladores ionizantes a lo largo de la zona de llenado para evitar que las partículas sueltas contaminen el área del sello hermético.
Eliminación del oxígeno para garantizar una vida útil prolongada
Según una investigación exhaustiva publicada por la Specialty Coffee Association, el oxígeno es el principal enemigo de los aromas del café. Eliminar el oxígeno del entorno sellado es la barrera técnica que distingue a los fabricantes de cápsulas de alta calidad de las empresas no profesionales.
Cómo los túneles cerrados desplazan eficazmente el oxígeno
El lavado con nitrógeno es un proceso altamente complejo de dinámica de fluidos, muy alejado de la idea simplista de soplar un poco de aire sobre un vaso abierto. Los sistemas de empaque de alta calidad utilizan túneles cerrados de nitrógeno diseñados para crear un fenómeno conocido como flujo laminar.
Para visualizar esto, imagina que intentas vaciar un vaso lleno de agua sucia. Si simplemente echas un balde de agua limpia sobre él, creas un flujo turbulento que mezcla el agua limpia con la sucia. Así es exactamente como funcionan las máquinas de envasado baratas. Para desplazar el oxígeno con éxito, debes introducir un flujo constante y controlado de gas nitrógeno pesado desde abajo hacia arriba, lo que permite que empuje suavemente el oxígeno, que es más ligero, fuera de la cápsula sin que el delicado lecho de café salga volando de la taza.
Cómo alcanzar el difícil de alcanzar estándar de oxígeno residual 1%
El estándar de oro absoluto para una cápsula de café verdaderamente estable a temperatura ambiente es mantener un nivel de oxígeno residual por debajo del uno por ciento de manera segura. Desafortunadamente, los fabricantes de menor nivel en la industria del empaque suelen esconderse detrás de un ingenioso engaño al confundir la pureza de la fuente de gas con la retención final en la taza. Muchos fabricantes anuncian con orgullo que sus generadores de gas de fábrica proporcionan nitrógeno de alta pureza, pero no miden en absoluto el oxígeno atrapado en lo profundo de la estructura porosa del café molido mismo una vez que se completa el proceso de sellado.
Superando el umbral técnico con SANEU
Para superar verdaderamente el reto del oxígeno residual, los gerentes de planta deben exigir equipos que dominen la retención de gas, no solo el suministro. Si bien el generador PSA de su planta puede suministrar gas puro al 99.9%, solo los sistemas de empaque de élite pueden retenerlo perfectamente dentro de la cápsula. Las máquinas de empaque de cápsulas de café SANEU utilizan tecnología avanzada de inyección rotativa de nitrógeno, combinada con un control impecable del flujo laminar. Esto garantiza que el oxígeno residual oculto en lo profundo del lecho de café se reduzca drásticamente a menos de 1%. Además, SANEU valida este parámetro crítico utilizando rigurosos equipos de prueba Oxybady de fabricación alemana directamente en la línea de ensamblaje. Este nivel inflexible de sellado hermético asegura que tus cápsulas conserven un aroma intenso, como el del día del tueste, incluso después de meses de transporte internacional.
Cómo elegir entre las tecnologías de sellado térmico y ultrasónico
Una vez dosificado el café y desplazado el oxígeno, el proceso de sellado constituye tu última línea de defensa contra la contaminación atmosférica. El enfoque de ingeniería que adoptes en este caso depende por completo de las propiedades físicas de los materiales de la tapa y del vaso vacío que evaluaste anteriormente.
El sellado térmico sigue siendo el estándar dominante en la industria, especialmente para operaciones que utilizan cápsulas de aluminio y tapas de lámina. Esta tecnología se basa en un «triángulo de hierro» de parámetros que no admite concesiones. Un error común es creer que el calor excesivo quemará la tapa de aluminio y le abrirá un agujero. En realidad, el aluminio tiene un punto de fusión superior a seiscientos grados Celsius. Si la temperatura de la máquina empacadora se dispara sin control, derrite en exceso y degrada la delicada laca de sellado térmico aplicada a la parte inferior del papel de aluminio. Esta degradación provoca la formación de burbujas, compromete la integridad de la barrera o deja un residuo pegajoso que se adhiere al troquel de calentamiento.
Los milisegundos determinan la unión. El tiempo de permanencia debe coincidir perfectamente con la velocidad del ciclo de la pista rotativa o lineal automatizada.
La precisión es fundamental. Los termopares internos deben mantener una precisión absoluta de ±1 °C para evitar la degradación de la laca del sellado térmico.
La distribución uniforme en toda la matriz garantiza que la lámina se adhiera de manera uniforme al borde rígido de la taza, sin que queden microespacios.
El sellado ultrasónico, por el contrario, es la alternativa de alta gama que se utiliza principalmente para materiales filtrantes no tejidos o películas plásticas compostables específicas. En lugar de depender de elementos de calentamiento externos, esta tecnología utiliza vibraciones de frecuencia ultraalta para generar una fricción intensa y localizada entre los dos materiales, lo que actúa como una soldadura en frío a nivel molecular. La principal ventaja de la tecnología ultrasónica es su limpieza; es capaz de penetrar y fusionar los materiales con éxito incluso si el borde de la cápsula se ha contaminado con restos de café en polvo.
Compra de máquinas: desde equipos básicos hasta líneas totalmente automatizadas
Ampliar tus instalaciones requiere una evaluación rigurosa y realista tanto de tu presupuesto de inversión como de las condiciones físicas de la infraestructura de tu planta. Las decisiones de compra deben ajustarse estrictamente a tus canales de venta actuales, al tiempo que dejen margen para un crecimiento sostenible sin generar un exceso de capacidad masivo.
Cómo ajustar la capacidad diaria a tu presupuesto
Al revisar las hojas de especificaciones técnicas, es imprescindible aplicar el concepto de efectividad general del equipo. El rendimiento máximo teórico que figura en un folleto rara vez se alcanza en un turno real debido a la carga de material, el mantenimiento preventivo y los ajustes menores de los sensores. Los planificadores de planta deben calcular su rendimiento diario real basándose en un turno estándar de ocho horas.
| Arquitectura de la máquina | Rango de presupuesto (USD) | Capacidad nominal (CPM y estimación por turno) | Etapa ideal para los negocios |
|---|---|---|---|
| Sistemas rotativos de escritorio / de entrada | $3,000 – $15,000 | 35 – 50 CPM (aprox. 20 000 cápsulas por turno de 8 horas) | Startups, tostadores artesanales y pruebas de validación de mercado. |
| Rotativo de alta velocidad de gama media / Lineal compacto | $40 000 – $80 000 | 100 – 150 CPM (aprox. 45 000 – 65 000 cápsulas por turno de 8 horas) | El crecimiento de las empresas de envasado por encargo y la expansión de las tostadoras de tamaño mediano. |
| Líneas lineales de múltiples carriles para uso intensivo | $150,000+ | 200 – 800+ CPM (aprox. 90 000+ cápsulas / turno de 8 horas) | Marcas consolidadas y expansión comercial a gran escala. |
Cómo optimizar el costo total de propiedad (TCO) con SANEU
En el ámbito de la adquisición de maquinaria pesada B2B, centrarse únicamente en el precio de etiqueta inicial es un error grave. La rentabilidad a largo plazo viene determinada por el costo total de propiedad. Gracias a un sólido ecosistema de producción propio, SANEU equipa toda su línea de maquinaria con componentes eléctricos internacionales de clase mundial de Siemens, Schneider y Omron. Al reducir las pérdidas relacionadas con fugas en un 0,5% y eliminar los prolongados tiempos de inactividad no planificados, los sistemas de SANEU permiten a los fabricantes recuperar la diferencia de precio respecto a las costosas alternativas europeas en los primeros catorce meses de operación. Dado que el tiempo de inactividad del equipo equivale a una enorme pérdida de efectivo para los compradores internacionales, SANEU elimina las inquietudes transfronterizas al combinar una garantía de dos años con la disponibilidad localizada de repuestos y acuerdos de envío urgente internacional por DHL en 48 horas. Recientemente demostraron esta seguridad en la cadena de suministro al ayudar a una planta de Nueva York a recuperarse de una falla catastrófica la mañana previa al Día de Acción de Gracias. Esa es la confiabilidad industrial necesaria para expandirse a nivel global.
No te olvides de los servicios públicos ocultos de la fábrica (aire, nitrógeno, climatización)
Un error fatal en el que caen muchos planificadores de instalaciones es destinar todo el presupuesto de capital al equipo principal de automatización, sin tomar en cuenta en absoluto la infraestructura necesaria de la planta. Su máquina para la producción de cápsulas de café es simplemente el motor de tu auto deportivo; requiere un sistema de combustible costoso y muy sofisticado para funcionar sin problemas a altas velocidades.
Para operar cilindros neumáticos y brazos robóticos a altas velocidades sin interrupciones, su fábrica debe estar equipada con compresores de aire de tornillo rotativo sin aceite de primera calidad, capaces de proporcionar una presión de aire extraordinariamente estable entre 0,6 y 0,8 MPa. Si la presión de aire de fábrica baja o fluctúa, los componentes neumáticos se activarán con retraso, lo que provocará que toda la línea se atascara o que se activaran las paradas de seguridad.
Además, para cumplir con los estrictos parámetros de oxígeno residual mencionados anteriormente, es necesario instalar un generador de nitrógeno PSA de alta capacidad que garantice una pureza del gas de 99,9% o 99,99% a un caudal elevado y constante.
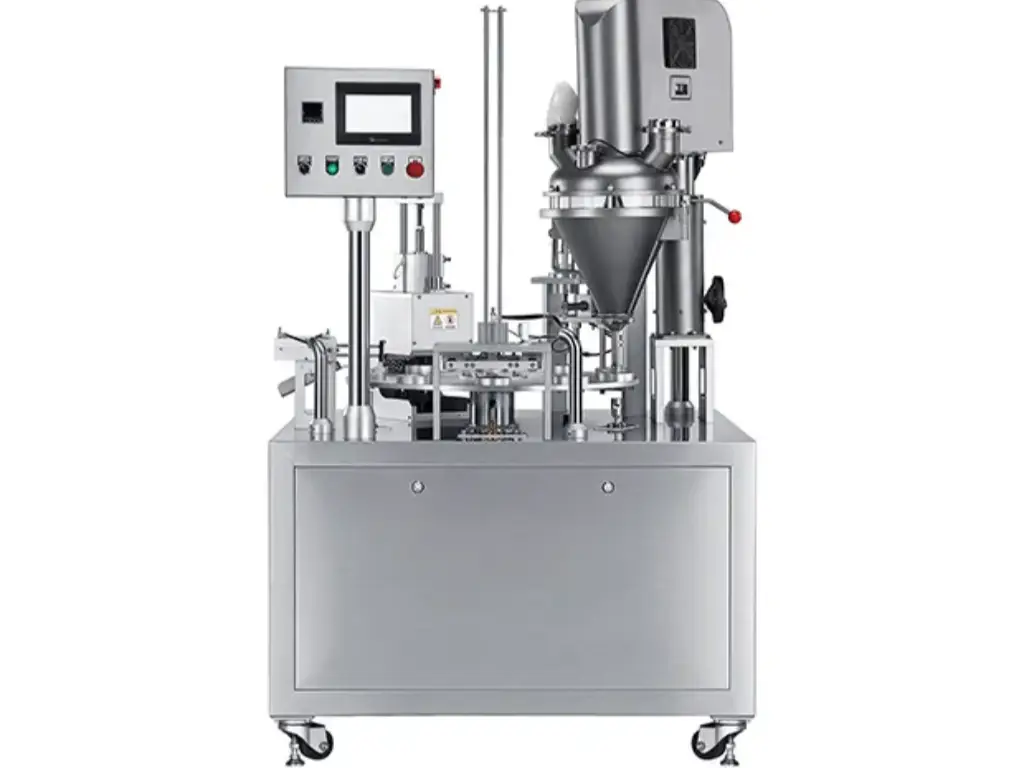
Finalización del proceso con controles de peso en línea y encajado
Las líneas modernas de empaque de cápsulas han abandonado por completo la práctica obsoleta de las verificaciones manuales aleatorias. Hoy en día, el control de calidad se lleva a cabo de manera fluida mediante un pesaje dinámico 100 % automatizado y la integración con el empaque secundario.
A medida que las cápsulas recién selladas salen de la zona de enfriamiento, pasan inmediatamente por verificadoras de peso dinámicas de alta sensibilidad. Cada cápsula se pesa mientras se desplaza de manera continua por la cinta transportadora. Si los sofisticados sensores detectan que una cápsula se sale de la tolerancia de peso establecida, unos mecanismos neumáticos de rechazo de alta velocidad actúan al instante sobre la cápsula defectuosa, lanzándola a un contenedor de rechazo antes de que pueda continuar por la línea de producción. Las cápsulas verificadas y en perfectas condiciones pasan luego sin interrupciones a las máquinas automáticas de encajado, donde unos brazos robóticos las agrupan, las insertan en cajas para la venta al por menor y sellan los envases, dejándolos listos para su paletización y envío a todo el mundo.
Conclusión
Dominar la producción industrial de cápsulas de café es un complejo ejercicio de equilibrio entre la dinámica de fluidos, la precisión mecánica y los cálculos rigurosos del costo total de propiedad. Desde comprender las graves consecuencias de omitir la fase de desgasificación fuera de línea hasta invertir en los compresores sin aceite adecuados y en generadores de nitrógeno de alta pureza, cada decisión de ingeniería repercute directamente en tus resultados financieros. Contar con un socio confiable en materia de equipos, que ofrezca componentes eléctricos de alta gama y transparentes, junto con un soporte técnico rápido a nivel global y una logística eficiente de repuestos, es la mejor protección contra paros catastróficos. Al aplicar las rigurosas evaluaciones de materiales y las estrategias de planificación de capacidad descritas en esta guía, los gerentes de planta pueden diseñar con confianza una línea de producción resiliente que proteja tanto el delicado perfil de sabor del café como la rentabilidad a largo plazo de la marca.

 English
 Spanish
 Arabic
 Russian