Qué es una máquina empacadora de paletas y cómo funciona
Abre un sobre de café instantáneo, una mezcla de electrolitos o colágeno en polvo y tendrás en tus manos el resultado de una máquina empacadora de sobres: un sobre estrecho de dosis única, sellado por la parte de atrás y cortado en ambos extremos. Es uno de los formatos de mayor crecimiento en el sector de alimentos y suplementos, y las máquinas que lo producen están más estandarizadas de lo que la mayoría de los compradores primerizos esperan.
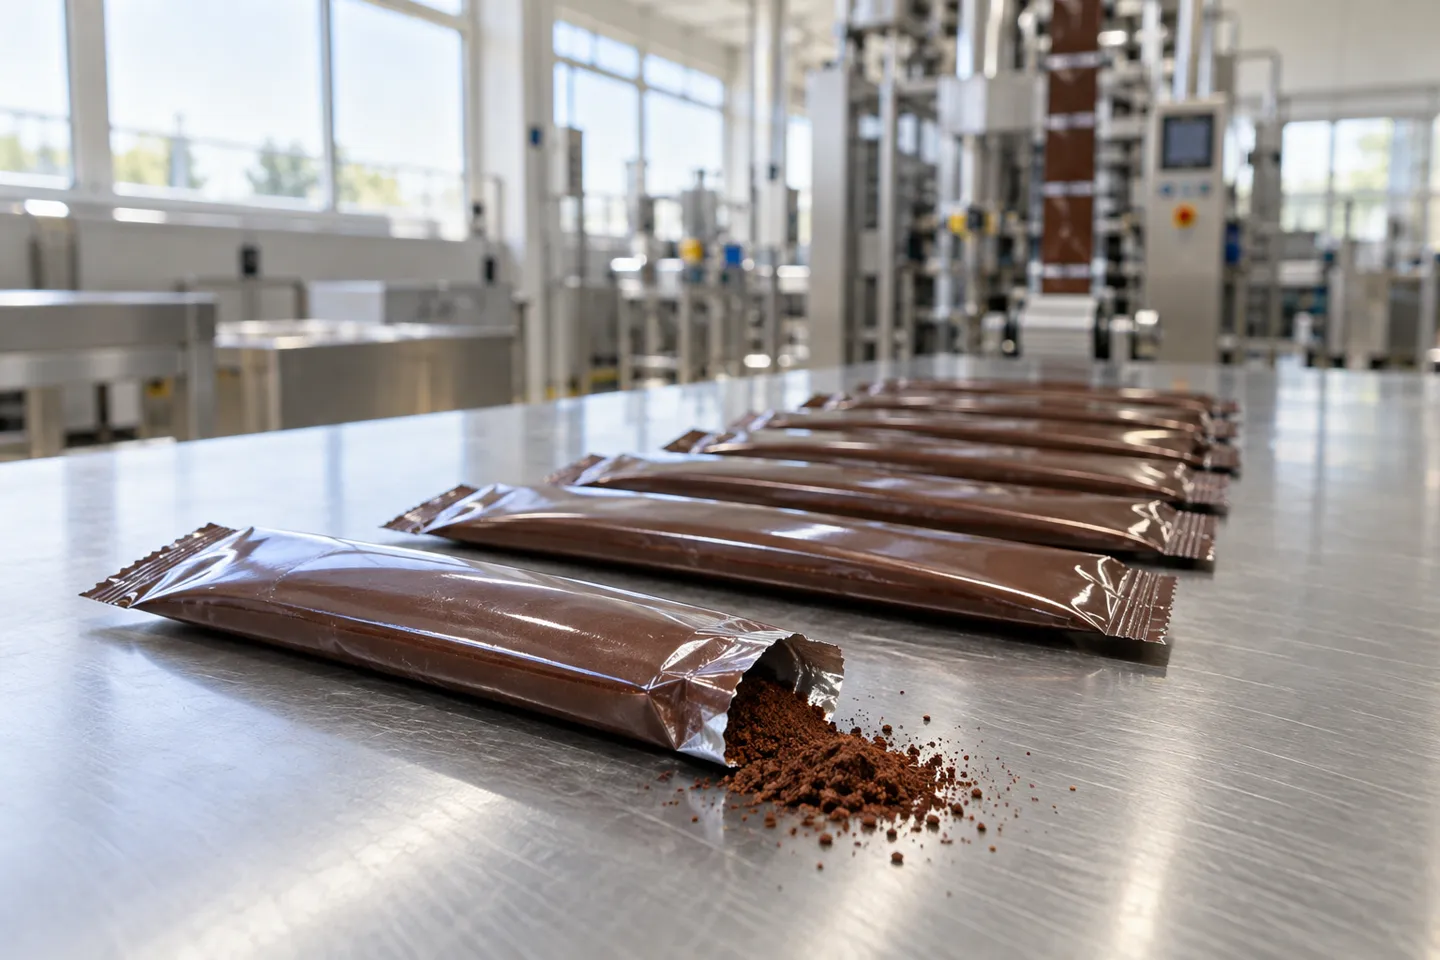
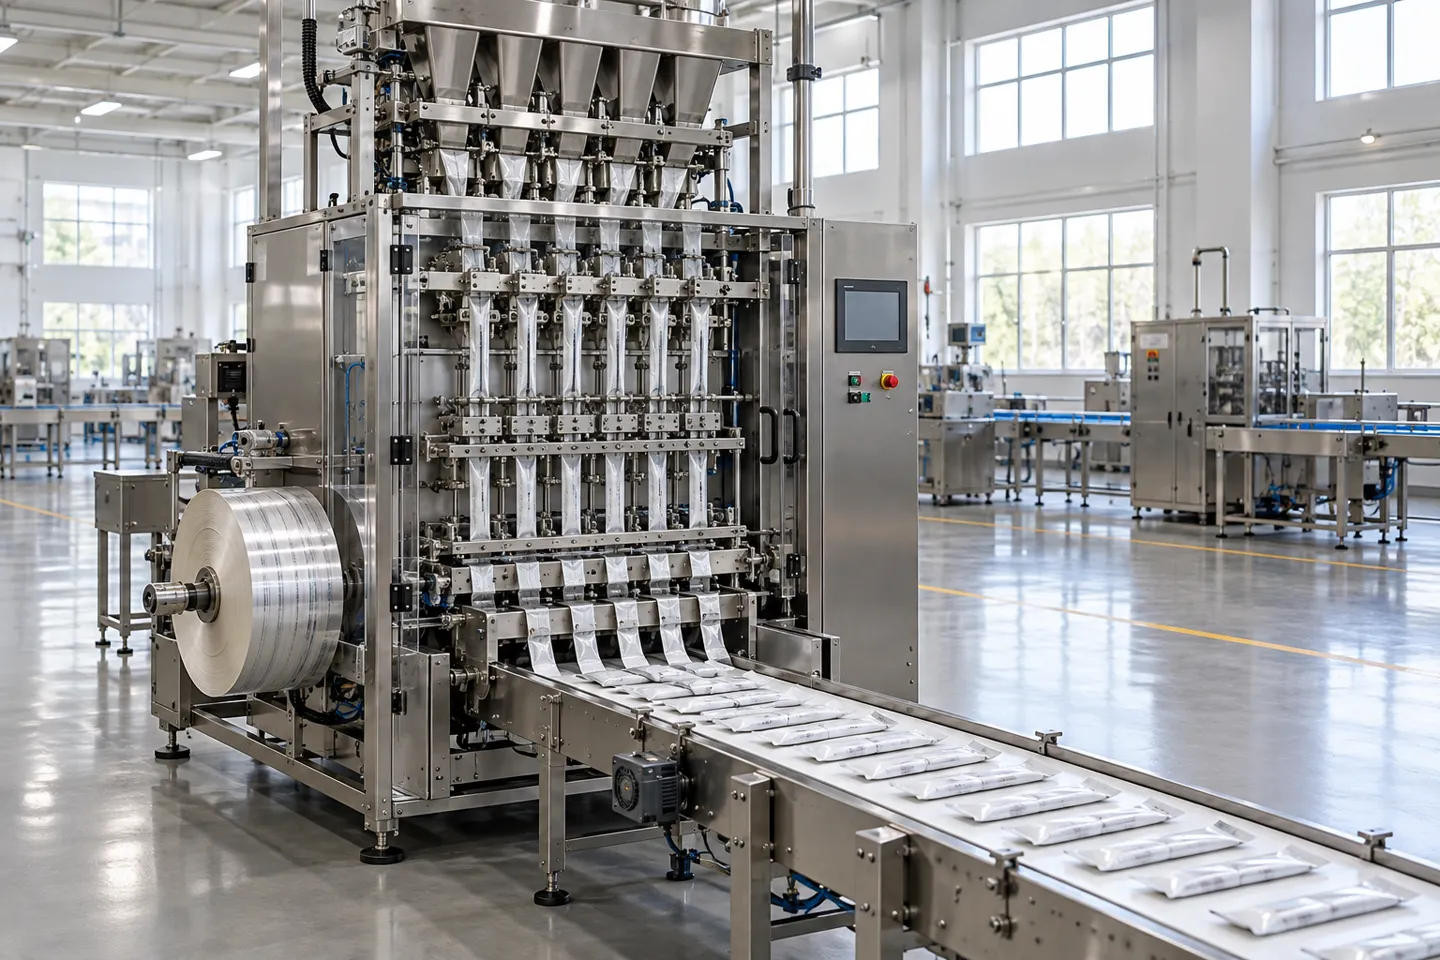
Una máquina empacadora de barritas (también conocida como máquina de empaque en barritas) es una máquina vertical de formar, llenar y sellar que extrae película de una bobina, la dobla formando varios tubos estrechos dispuestos uno al lado del otro, llena cada tubo con una dosis medida, lo sella y corta las barritas terminadas. Una aclaración antes de que el ruido de la búsqueda se apodere de todo: el empaque de barritas de queso (queso en tiras) se realiza con equipos de empaque continuo, y las máquinas contadoras de varitas de incienso solo se superponen parcialmente a esta categoría. Todo lo que se explica a continuación se refiere a los palitos de polvo, gránulos, líquido y pasta que se utilizan en café, suplementos, servicios de alimentación y productos químicos de uso diario.
El proceso se lleva a cabo en una sola pasada vertical. La película se desenrolla y se pliega en tantos tubos como carriles tenga la máquina. Cada carril se llena de manera sincronizada, por lo que una máquina de ocho carriles produce ocho tubos por ciclo. Las mordazas de sellado cierran la parte inferior de un tubo y la parte superior del siguiente al mismo tiempo. Un sensor de marcas de registro lee la marca impresa para que la cuchilla corte entre los tubos en lugar de atravesar el logotipo.
Del rollo de película al palo terminado
Desenrollado y tensado de la película
Doblar y sellar por la parte posterior formando filas paralelas
Dosificación en cada carril (sinfín, taza, báscula o bomba)
Las mandíbulas del sello cierran las partes superior e inferior de la barra
Alineación y corte de la marca de referencia
Los sticks de dosis única terminados se descargan en la cinta transportadora
La misma familia de máquinas abarca los cuatro estados de los materiales con los que cuentan los compradores. Predominan los polvos: café instantáneo, mezclas de electrolitos y energéticas, colágeno y proteínas en polvo, leche en polvo, especias. Les siguen los gránulos: azúcar, edulcorantes, semillas, té. Los líquidos y las pastas completan el resto: miel, edulcorantes líquidos, ketchup, salsa de chile, sueros cosméticos. Lo que cambia entre ellos no es el chasis de la máquina, sino el sistema de dosificación acoplado a él, lo cual constituye la decisión más importante en cuanto a las especificaciones y cuenta con su propia sección a continuación.
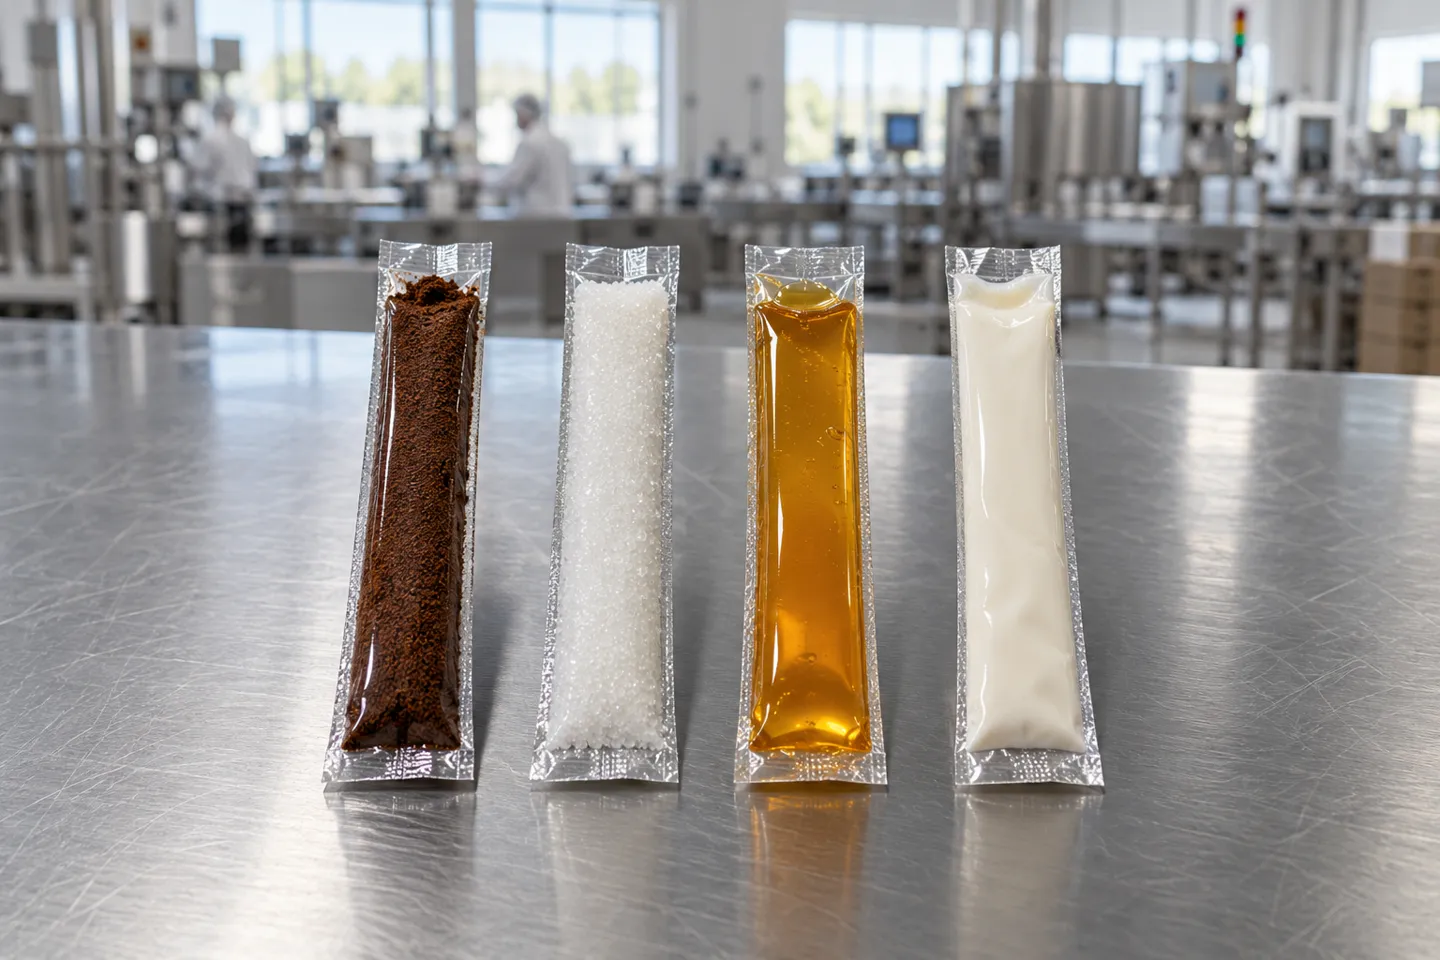
En cuanto al formato, el envase tipo barra sacrifica el ancho a favor de la longitud. En comparación con la mayoría de los sobres de cuatro lados, un envase tipo barra utiliza aproximadamente 30% menos de película para la misma porción individual, razón por la cual las marcas que cambian de los sobres ven cómo se reduce su gasto en película. Sin embargo, este formato tiene limitaciones reales: los envases tipo stick contienen dosis pequeñas, no se pueden colocar de pie en un estante y no son la solución adecuada cuando tu producto necesita un envase resellable o de gran formato. Esos trabajos pertenecen a la familia más amplia de máquinas VFFS para bolsas tipo almohada y con fuelle, una categoría diferente que solo se superpone parcialmente a esta.
Esto nos lleva a la pregunta que toda marca termina planteándose: ¿cuánto cuesta realmente fabricar los palitos, ya sea a mano, a través de un subcontratista o en tu propia máquina?
Manual, empaquetador externo o tu propia máquina: dónde se encuentra el punto de equilibrio de costos
Hay tres formas de envasar el producto en barras. La opción más adecuada depende del tamaño del lote, la mano de obra, los requisitos de calidad y la frecuencia con la que cambia el producto o el diseño.
Donde termina el empaque manual
El llenado manual puede ayudar a validar un nuevo producto, pero se vuelve difícil de controlar a medida que aumentan los pedidos. Lleva un registro de los minutos de mano de obra por lote, la variación en las dosis, los rechazos por sellado y el tiempo de inspección. Esos costos medidos te indican cuándo vale la pena solicitar una cotización a un contratador de envasado o a una línea automatizada.
¿Por qué aumentan los precios de los servicios de envasado por contrato a medida que crece el volumen?
Las empresas de empaque por contrato suelen atender a varios clientes y alternar entre distintos productos y formatos. La PMMI señala que la flexibilidad y los cambios rápidos de línea son requisitos fundamentales para el empaque por contrato, ya que las tiradas suelen ser cortas (PMMI, 2025). En una tirada pequeña, los costos de configuración, limpieza, desperdicio de película y mano de obra se distribuyen entre menos unidades. Solicite cotizaciones para los tamaños de lote que tiene planeados y pida a cada proveedor que desglose los costos de configuración, material, llenado, inspección y almacenamiento.
Por lo tanto, la diferencia radica tanto en el control como en el precio. Un copackador controla el cronograma y el calendario de cambios de producción. Si los retrasos en los lanzamientos o los pedidos mínimos se convierten en costos significativos, compara las opciones de propiedad utilizando tus cotizaciones reales.
Lo que realmente cuesta ser dueño de la máquina
Adquirir una línea implica más que el precio de compra de la máquina: el film, el equipo de dosificación, los operadores, el mantenimiento, los productos rechazados, los servicios públicos, el espacio de planta y el financiamiento son factores que deben tenerse en cuenta en el cálculo. Compare cotizaciones de líneas completas con el mismo número de carriles, producto, film y condiciones de aceptación.
Tres formas de armar un paquete de palitos
| Ruta | Costos que se deben medir | Mínimo práctico | Lo que tú controlas | En qué falla |
|---|---|---|---|---|
| Empaque manual | Mano de obra, inspección, productos rechazados y equipo | Establecido según tus límites de trabajo y calidad | Formulación y momento de liberación | Rendimiento y consistencia |
| Empaquetador por encargo | Precio unitario cotizado, instalación, materiales, transporte y almacenamiento | Cantidad mínima de pedido (MOQ) específica del proveedor | Especificaciones del producto y plazos de pedido | Pedidos mínimos y horarios disponibles |
| Máquina propia | Capital, película, mano de obra, mantenimiento y chatarra | Determinado por la economía de transición | Calendario, cambios en el formato y nuevas referencias | Una baja utilización aumenta el costo unitario |
Calcula el punto de equilibrio a partir de las cotizaciones reales de los proveedores y tu volumen mensual previsto. Divide el costo total mensual de propiedad entre la cantidad de unidades vendibles —incluyendo el tiempo de inactividad y los desechos— y compáralo con el costo total del coenvasador para el mismo volumen. Repite la comparación para un escenario de demanda más baja y otro de demanda más alta antes de comprometer capital.
Compara tres casos de costos
Bajo
demanda actual
Base
volumen previsto
Alto
escenario de crecimiento
Utilice el mismo producto, las mismas especificaciones de la película y la misma definición de unidad vendible en todos los casos.
Una vez que los cálculos indican que “lo mejor es tener la máquina propia”, la siguiente decisión es cuál elegir, y la especificación que determina todo lo demás es el número de carriles.
Número de carriles: la especificación que determina la escala
El número de carriles es la cantidad de tubos que una máquina produce por ciclo, y es la especificación que determina tanto la categoría de precio de la máquina como el límite máximo de producción de tu línea. Una máquina de un solo carril forma un tubo; una máquina de varios carriles forma varios tubos uno al lado del otro y los llena al mismo tiempo.
El cálculo de la capacidad se deriva directamente: el número de palitos por minuto es igual al número de carriles multiplicado por el número de ciclos por minuto. Una máquina de velocidad media realiza entre 30 y 45 ciclos por minuto en cada carril, por lo que ocho carriles producen aproximadamente entre 240 y 360 palitos por minuto a la velocidad especificada. Pregunte a cada proveedor qué cifra está citando, ya que la industria mezcla las unidades a su antojo: algunos citan ciclos por minuto por carril, otros citan el total de palitos por minuto en todos los carriles, y un comprador que compare ambas cifras sin convertirlas sobreestimará una máquina o subestimará la otra por un factor de ocho.
El mercado se divide en segmentos, cada uno con una función económica distinta:
Los tramos de carretera y su función económica
| Segmento | Función típica | Realidad de salida | Donde no encaja |
|---|---|---|---|
| Un solo carril | Lotes de I+D y pruebas piloto | menos de 10 millones de unidades al año (Inteligencia de Mordor, 2026) | producción a escala industrial |
| 1 a 3 carriles | producción inicial, primeros lotes comerciales | cientos de palitos por minuto | costos unitarios competitivos a gran escala |
| 4 a 10 carriles | producción a gran escala de alimentos, suplementos y café | 44,471 TP3T de los ingresos de mercado de 2025 (Inteligencia de Mordor, 2026) | trabajo especializado o de investigación y desarrollo |
| 11 a 20 carriles | producción de gran volumen en un mercado único | hasta 1.600 palitos por minuto, 6.37% prevé una tasa de crecimiento anual compuesto (CAGR) hasta 2031 (Inteligencia de Mordor, 2026) | productos que no tienen una demanda de miles de millones de unidades |
| Más de 20 carriles | Escala de precios del azúcar y el café como productos básicos latinoamericano (es-419) español | Los volúmenes de mil millones de unidades amortizan el capital | ¿algo más? |
Los sistemas de cuatro a diez carriles representaron el 44,47% de los ingresos del mercado mundial de envases tipo stick-pack en 2025, lo que convierte a la parte media de la escala de carriles en el centro de gravedad del mercado, y no a su extremo.
44.47%
En 2025, los ingresos del mercado mundial de envases tipo stick-pack se sitúan en sistemas de 4 a 10 carriles
Fuente: Mordor Intelligence, Informe sobre el mercado de envases tipo barra, 2026
El segmento medio puede ser adecuado para marcas en crecimiento cuando una máquina de múltiples carriles se adapta al tamaño de sus lotes y a sus necesidades de cambio de formato. Una máquina de seis carriles a 35 ciclos por minuto produce alrededor de 210 barras por minuto, es decir, aproximadamente 12 600 barras por hora, lo que cubre varias veces la producción diaria de la mayoría de las marcas en crecimiento.
Ambos extremos de la escala presentan advertencias. Los equipos de una sola línea se destinan a I+D y a volúmenes inferiores a 10 millones de unidades al año; comprar uno como máquina de producción significa que se quedará pequeño en uno o dos años, una vez que la producción cobre impulso. Los equipos de más de 20 líneas se limitan al azúcar y al café de consumo masivo, donde los volúmenes de mil millones de unidades amortizan el capital; un suplemento o una marca de café que adquiera esa clase de equipo estará financiando capacidad ociosa (Inteligencia de Mordor, 2026). El segmento de los pasillos 11-20, que crece más rápidamente con una tasa compuesta de crecimiento anual (CAGR) pronosticada de 6,37%, es ideal para marcas que se basan en una o dos referencias (SKU) de gran volumen.
El número de carriles determina tu capacidad de producción. Lo que no te puede indicar es si la máquina puede procesar tu producto, y ahí es donde, en realidad, se cometen la mayoría de los errores de compra.
Envía a Saneu el volumen deseado y las especificaciones de la película, y nuestros ingenieros calcularán el número de carriles necesario para tu lote y realizarán una prueba gratuita con una muestra de tu producto antes de que recibas una cotización.
Obtén una recomendación sobre el número de carrilesCómo adaptar las especificaciones a tu producto y en qué casos fallan las configuraciones
Dos máquinas con el mismo número de carriles pueden comportarse de manera completamente diferente con tu producto, ya que el bastidor representa solo la mitad de la máquina. La otra mitad la conforman el sistema de dosificación, el manejo del film y la arquitectura de sellado, y cada uno de estos componentes presenta fallas características que se manifiestan después de la instalación, no en la cotización.
Adapta el sistema de dosificación a tu material
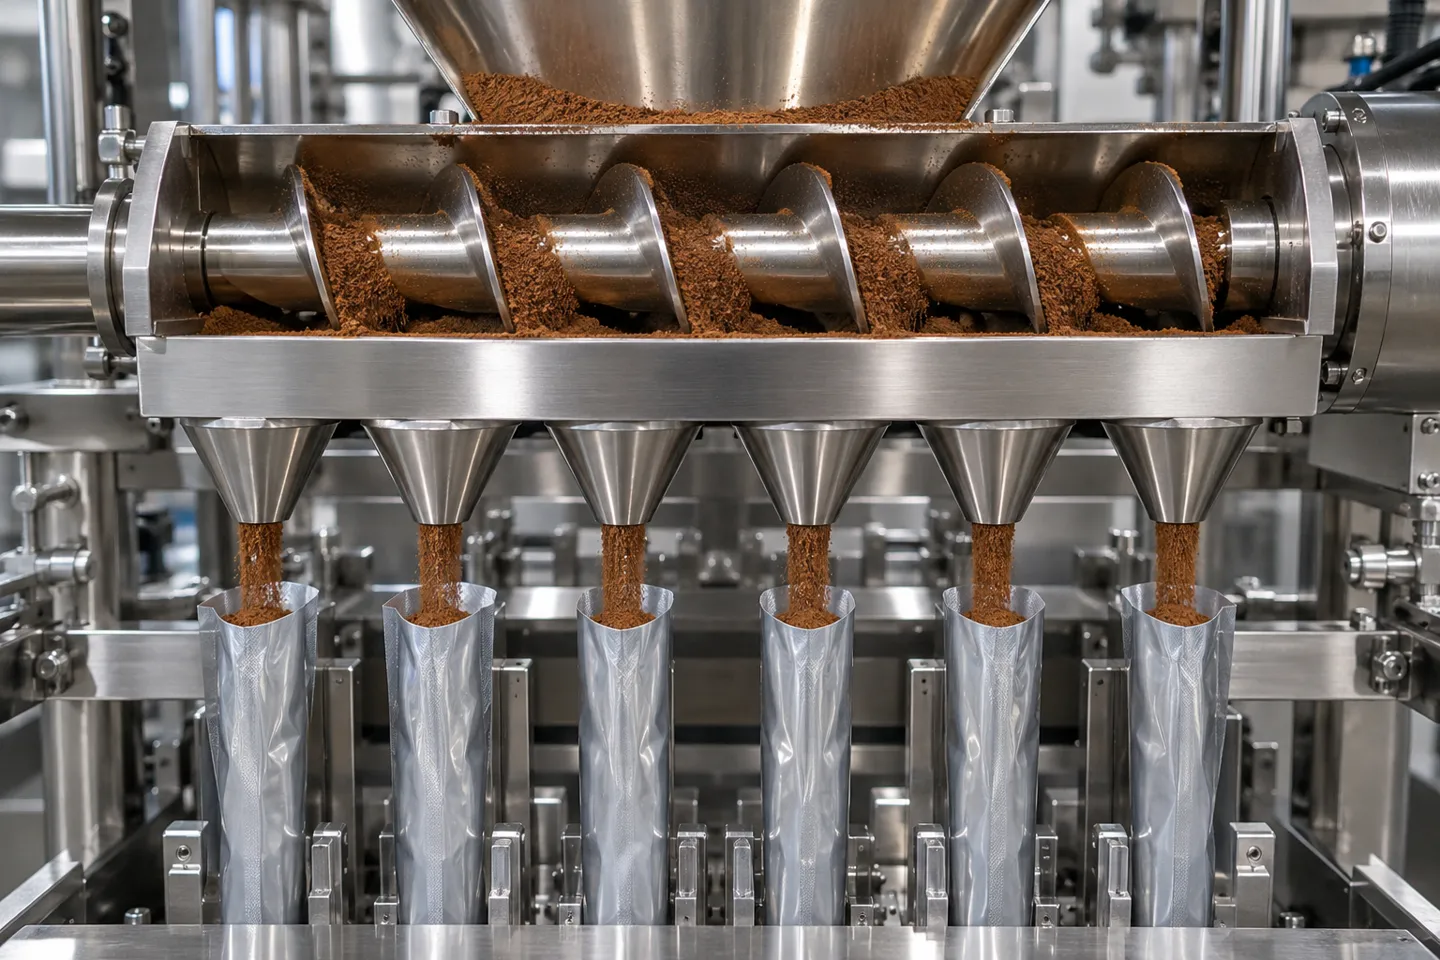
Los polvos se procesan en llenadoras de tornillo sinfín accionadas por servomotor, que dosifican mediante la rotación del tornillo y mantienen la precisión en tiradas largas cuando es el servomotor, en lugar de un motor con embrague, el que acciona el tornillo. Los gránulos se procesan con tazas volumétricas o pesadoras de múltiples cabezales: las tazas para productos de flujo libre como el azúcar y la sal, y las pesadoras para gránulos mezclados o frágiles, en los que la precisión del peso de una sola dosis es importante desde el punto de vista comercial. Los líquidos y las pastas se procesan con bombas, y la elección de la bomba depende de la viscosidad: bombas peristálticas para líquidos fluidos que deben mantener condiciones higiénicas, bombas de pistón para salsas más espesas y miel, y bombas de cerámica cuando la abrasividad o la compatibilidad química impiden el contacto con el metal.
La misma familia de máquinas es compatible con todas estas unidades de dosificación, lo que convierte la dosificación de una elección puntual en una capacidad: una línea adquirida para café en polvo puede incorporar una unidad de bomba más adelante, cuando se lance al mercado un sobre de miel. Confirma con cada proveedor que el cambio de dosificación sea una adaptación documentada en su estructura, y no un proyecto de ingeniería a medida.
Ancho del film, geometría de las bolsitas y opciones de corte
El ancho de la película determina qué marco de máquina se adapta a tu barra. Los marcos de producción se clasifican en categorías según el ancho máximo de la película: 520 mm, 720 mm, 820 mm, 960 mm y 1,200 mm, y cada categoría limita tanto el número de carriles como el ancho de la bolsita. Los palitos terminados miden entre 45 y 180 mm de largo y entre 17 y 120 mm de ancho en todo el mercado; los marcos estrechos producen palitos de 17 a 55 mm de ancho, los marcos medianos hasta 80 mm y la clase de 1,200 mm hasta 120 mm. Un espesor de película de entre 0,06 y 0,10 mm cubre la mayoría de los laminados de porción individual; fuera de ese rango, el comportamiento de sellado y transporte cambia lo suficiente como para requerir una configuración diferente de la máquina.
Las opciones de corte y rasgado son más importantes para los propietarios de marcas de lo que creen. Las cuchillas cortan las varillas en línea recta, en zigzag, con forma redondeada o en tiras unidas de manera continua, y una muesca de rasgado requiere un soporte de la máquina que no todas las configuraciones incluyen; por lo tanto, los compradores que necesiten el rasgado con muesca deben confirmarlo al momento de realizar el pedido, en lugar de descubrir su ausencia al momento de la instalación.
Las máquinas de empaque tipo stick pack de la serie SN de SANEU cubren este rango en una sola línea: anchos de película de 520 a 1,200 mm, de cuatro a diez carriles como estándar, y doce en los bastidores más anchos de 820 y 1,200. La dosificación se adapta al material, con unidades de sinfín servoaccionado, taza volumétrica, báscula o bomba, además de zonas de temperatura independientes y corrección automática de marcas de referencia. Publicamos el rango de ancho de las bolsitas, el rango de espesor del film y el número de carriles de cada modelo en su ficha técnica, para que puedas determinar si un fotograma es válido o no para tu propia película antes de solicitar una cotización.
Modos de falla y las verificaciones de aceptación que los detectan
Todas las configuraciones anteriores fallan de una manera conocida, y cada falla cuenta con una prueba de aceptación que la detecta antes de que se convierta en una semana de producción desperdiciada. La matriz que se muestra a continuación es el núcleo funcional de esta sección:
Configuración, modo de falla y verificación de aceptación
| Dónde ocurre | Configuración necesaria | Fallo típico | Revisión de aceptación antes de dar el visto bueno |
|---|---|---|---|
| Llenado de polvo | barrena servoaccionada | la dosis varía a lo largo de series prolongadas a medida que el producto se compacta | pesar muestras al inicio, a la mitad y al final de un turno y compararlas con el peso de llenado objetivo |
| Relleno líquido y en pasta | bomba peristáltica, de pistón o cerámica | goteo después del corte, el producto se adhiere a las paredes del tubo | Ejecutar el primer y el último llenado de un lote e inspeccionar las boquillas y el interior de los tubos |
| Sellado | zonas de temperatura independientes | una zona por debajo del punto de ajuste, lo que provoca fugas o sellos arrugados | verifica que cada zona mantenga su punto de referencia a la velocidad de funcionamiento; luego, realiza una prueba de presión en las barras terminadas |
| Transporte de la película | sistema servo de extracción de película con sensor Eyemark | desviación en el registro de impresión después de un empalme de película | provocar un empalme durante las pruebas y observar cómo la autocorrección se restablece en unas pocas repeticiones |
| Cortar y rasgar | cortes rectos, en zigzag, redondos o encadenados con muesca de rasgado | cortes en el papel por impresión o muescas que faltan en un borde | verificar la posición del corte a lo largo de toda la longitud de la repetición de la impresión |
| Material fílmico | PE, PP o PET laminados, o material monomaterial compostable | Las películas compostables se sellan en un espacio más estrecho y se atascan con mayor facilidad | sello de prueba con tu película de producción real, no con un sustituto del proveedor |
En esta tabla se esconden dos fallas de selección que merecen ser señaladas explícitamente. El espesor del film fuera del rango de 0,06 a 0,10 mm y los anchos de pegado que exceden la clase de un marco son errores de selección, no problemas de ajuste: ninguna medida de puesta en marcha puede corregir un marco que era demasiado estrecho para tu film. Además, las películas compostables o monomateriales, cada vez más exigidas por los minoristas, se sellan en un rango de temperatura más estrecho que los laminados, lo que convierte la prueba de sellado con tu propia película en la prueba más importante antes de realizar un pedido. Realiza estas verificaciones con cualquier cotización de un proveedor:
Lista de verificación previa a la cotización:
- 1Verifica las especificaciones de tu película (ancho, espesor, estructura) comparándolas con la hoja de especificaciones.
- 2Indica cuál es la unidad de dosificación de tu material y pregunta quién la cambia y cuánto tiempo lleva hacerlo.
- 3Confirma que la muesca de rasgado y el estilo de corte estén incluidos en la configuración de fábrica, y no sean una opción.
- 4Solicita una muestra de sellado en tu propia película.
- 5Pregunta cómo se verifica cada zona de temperatura a velocidad de funcionamiento.
Un proveedor que responda a esas cinco preguntas con detalles concretos merece una segunda conversación. El siguiente paso es comparar esas respuestas entre los distintos proveedores.
Cómo comparar proveedores de máquinas para envases tipo stick
Dos proveedores pueden ofrecer cotizaciones con el mismo número de carriles y la misma gama de sobre, pero con una diferencia de miles de dólares; y esa diferencia suele significar que las máquinas difieren en aspectos que la línea de cotización no refleja. Compara la configuración antes de comparar los totales, porque el precio total de una máquina con componentes eléctricos de menor calidad y materiales de contacto más delgados no es comparable con nada.
Comienza por el nivel de configuración. Los componentes eléctricos de primera línea (de marcas como Siemens, Schneider, Mitsubishi, Omron y SMC) son más costosos que sus equivalentes genéricos, pero tienen una vida útil más larga en entornos húmedos y sujetos a lavado. Las superficies de contacto de acero inoxidable 304 resisten los ácidos y las sales presentes en el café, los suplementos y las salsas. El control independiente de la temperatura por zona de sellado permite sellar incluso películas muy delgadas. El sistema servo de tracción de la película con corrección de marcas de referencia mantiene estable el registro de impresión a alta velocidad. Pídele a cada proveedor que especifique las marcas y calidades concretas que utiliza en su diseño, no solo que se trate de “componentes de alta calidad”.”
Luego, compara la estructura de posventa, porque ahí es donde las ofertas más bajas recuperan su margen. La duración de la garantía es importante, al igual que su fecha de inicio: debe medirse a partir de la recepción, no del envío. La respuesta en cuanto a repuestos marca una clara diferencia entre los proveedores: el hecho de que las piezas estándar se envíen en días o en semanas determina si una selladora averiada te costará un turno o una temporada. El diagnóstico remoto por video, los planes de mantenimiento preventivo y la puesta en marcha en el sitio tienen versiones que vale la pena comparar punto por punto, incluyendo quién paga los gastos de viaje.
La entrega y el cumplimiento ocupan el tercer lugar: los plazos de producción para tu clase de modelo, si algún modelo se envía de inventario y si las certificaciones (CE, RoHS, ISO, CSA y un informe de aprobación de la FDA) cubren tu mercado de destino. Un proveedor que confíe en su máquina probará tu producto real y lo grabará en video antes de que pagues nada; considera como un dato el hecho de que se niegue a realizar una prueba gratuita de muestra.
Lista de verificación para comparar proveedores:
- 1Marcas reconocidas de PLC, servomotores y componentes neumáticos.
- 2Grado de material de contacto en todas las piezas que entran en contacto con el producto.
- 3Estructura de control de temperatura por zona.
- 4Warranty length and its start date.
- 5Spare-parts dispatch time and cost terms.
- 6Remote diagnosis and support channels in your time zone.
- 7On-site support terms, including travel costs.
- 8Lead time, stock availability, and destination-market certifications.
- 9Free sample testing with your product and film.
One boundary applies to the whole comparison: support and travel clauses vary by destination country and distributor network, so every line in the checklist needs a written answer in the contract, not a verbal one at the trade show. Run the checklist and you will have two or three suppliers left standing; the last question is where to put the budget among them.
The Business Case: Where to Put Your Budget
Everything above reduces to one allocation decision: which lane class deserves the capital, and how much flexibility to pay for at the frame level.
Why the Middle Lane Band Is the Return Peak
The cost comparison above leads to a practical investment rule: utilization depends on batch size, changeover time, and saleable output as well as rated speed. The market’s revenue concentrates in 4-10 lane systems, which is where the batch sizes of most real food and supplement producers live. And the growth is uneven across materials: overall stick-pack demand is forecast to grow at 5.54% annually through 2031, with liquid stick packs at 6.29% and nutraceutical powders at 6.41% (Inteligencia de Mordor, 2026). A machine dedicated to one material misses the faster half of its own market.
The allocation follows: concentrate the budget on a mid lane count (four to twelve lanes depending on frame) with a swappable dosing system. Do not save money down at single-lane: a brand that grows into mid volume buys the same machine twice. Do not overspend up at twenty-plus lanes: outside commodity sugar and coffee, that capital idles almost certainly. The middle band, bought once with flexibility built in, is where the return peaks.
Three Acceptance Anchors, and What a Supplier Answer Looks Like
Size the lane count against your 24-month target volume, not this quarter’s, and anchor the whole purchase decision on three acceptance points: changeover time between products, dosing accuracy across a full shift, and seal temperature control per zone. A supplier’s answers to those three, in numbers rather than adjectives, tell you more than any brochure.
Those three anchors are where we focus our own answers. Send us your product and film and we run a free sample test before quoting, with the quote itself inside 24 hours. Production runs 10-60 days depending on model, 35-45 days for large automated lines, and some standard models ship from stock. Our machines carry a 2-year warranty from receipt, and standard spare parts ship within 1 working day of a request under our spare-parts and remote support terms. Support, including remote video diagnosis within 24 hours, stays with the machine for life. If your volume genuinely belongs in the commodity band, we will tell you that a mid-band line is not the right purchase for you.
The boundary applies to the advice itself, so state it plainly: high-volume commodity producers may justify high-lane lines when sustained demand makes speed the priority. Brands below their measured co-packer crossover can reassess ownership when volume or scheduling needs change. The middle-band investment logic is for everyone else.
Before signing:
- 1Lane count sized to 24-month target volume.
- 2Changeover time between your products, in hours, in writing.
- 3Dosing accuracy demonstrated on your product across a full test shift.
- 4Seal temperature verified per zone at running speed.
- 5Warranty, spare-parts dispatch, and support channels written into the contract.
Match the lane count to your 24-month volume, make the supplier prove changeover, dosing, and seal control on your own product, and the stick pack line stops being a leap of faith.
Turn Your Stick-Pack Budget Into a Matched Line
Bring your product and film spec: the quote that comes back is sized to your 24-month volume, proven on a sample run, and backed in writing.
Solicita una prueba gratuitaReferencias
- PMMI. “The Evolution of Contract Packaging.” 2025. https://www.pmmi.org/podcast/the-evolution-of-contract-packaging-report-insights-with-jorge-izquierdo
- Mordor Intelligence. “Stick Packaging Market Size & Share Analysis, Growth Trends & Forecasts (2026-2031).” 2026. https://www.mordorintelligence.com/industry-reports/stick-packaging-market

 English
 Spanish
 Arabic
 Russian